18/09/2026
Các lỗi thường gặp và cách xử lý
Mạ kẽm nhúng nóng là quá trình nhúng hoàn toàn cấu kiện sắt thép đã qua xử lý bề mặt vào bể kẽm nóng chảy ở nhiệt độ từ 445°C đến 465°C. Quá trình này sẽ hình thành một phủ kiên cố bảo vệ phôi, ngăn chặn tối đa các tác động ăn mòn từ môi trường. Tuy nhiên, trong thực tế vận hành, sản phẩm vẫn có thể phát sinh các một số lỗi do nhiều nguyên nhân kỹ thuật khác nhau.
Hãy cùng Vylagal phân tích chi tiết các lỗi thường gặp khi mạ kẽm nhúng nóng sắt thép, nguyên nhân và cách khắc phục tối ưu nhất:
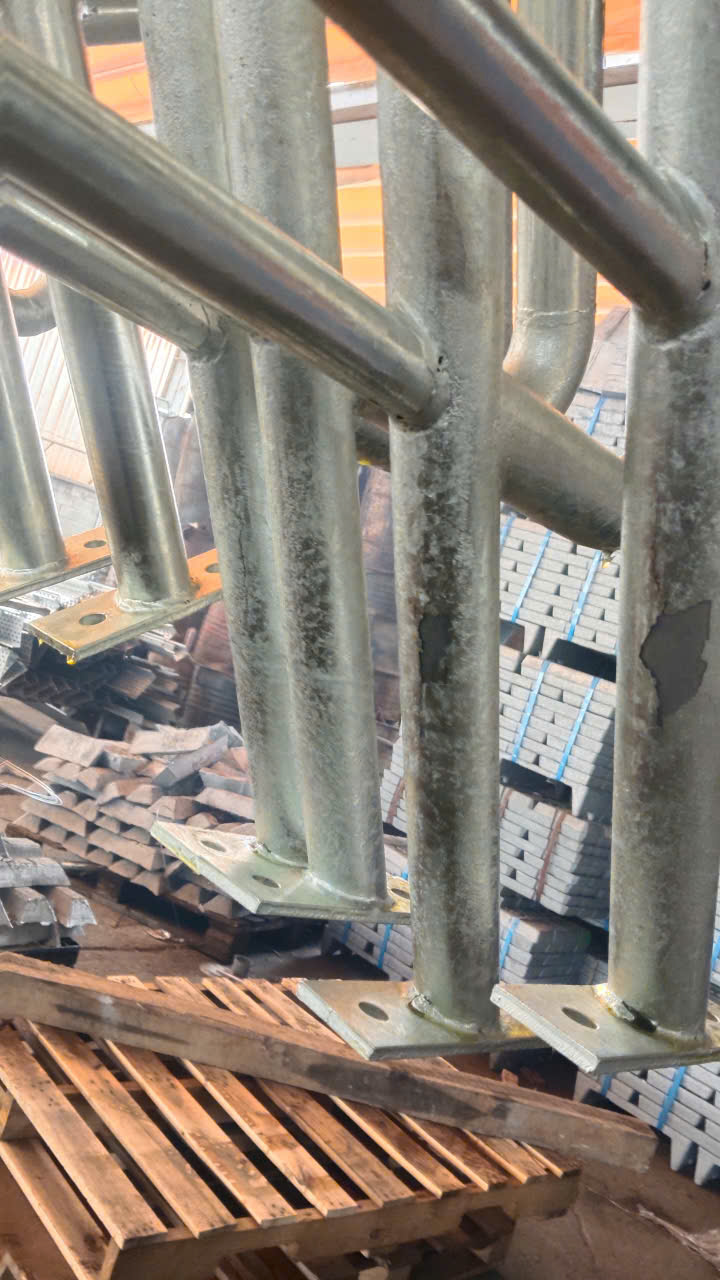
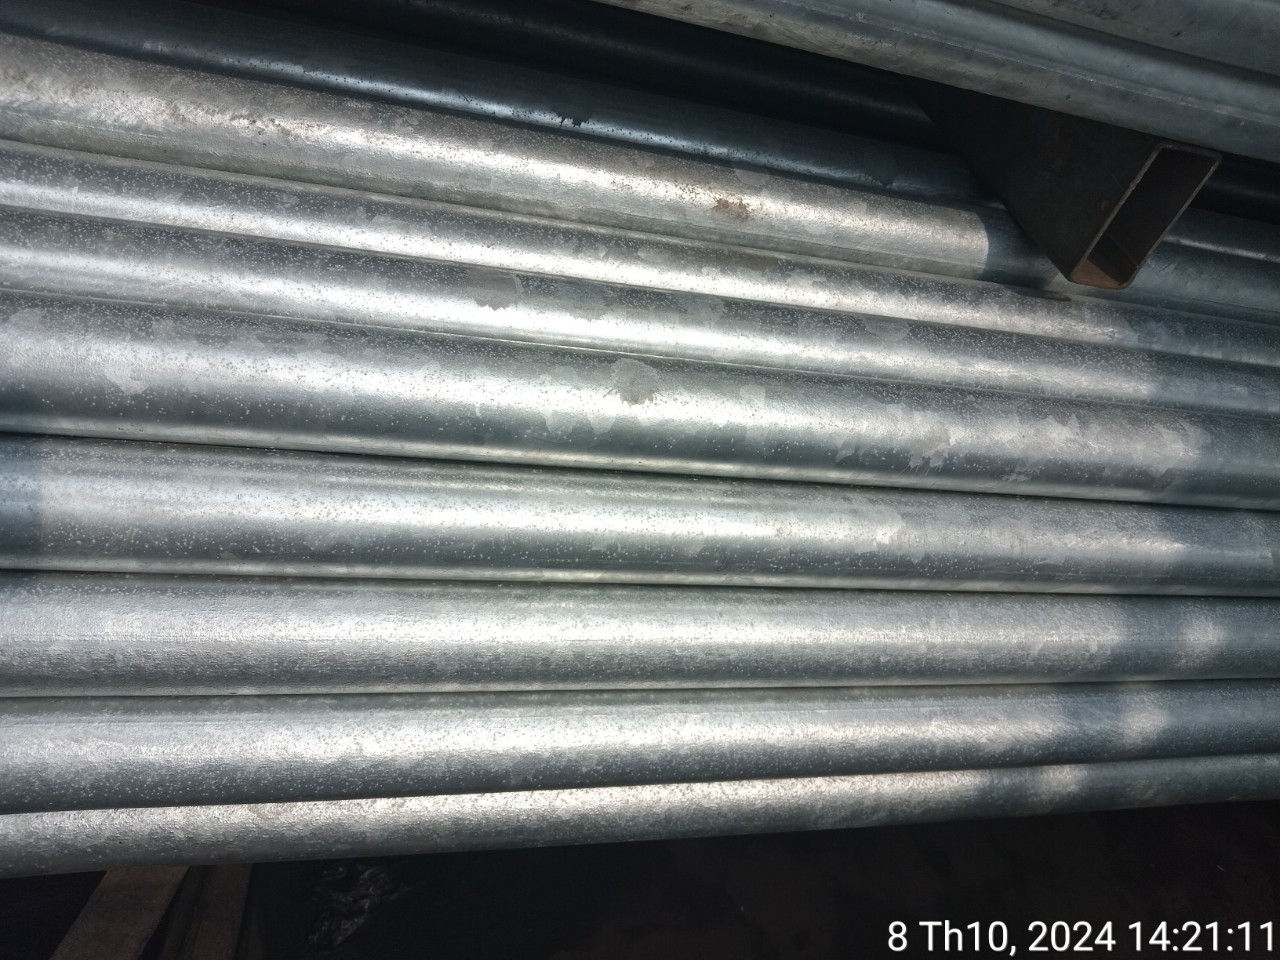
1. Lớp phủ kẽm có màu xám sẫm không đều (Dull Gray / Mottled Coatings)
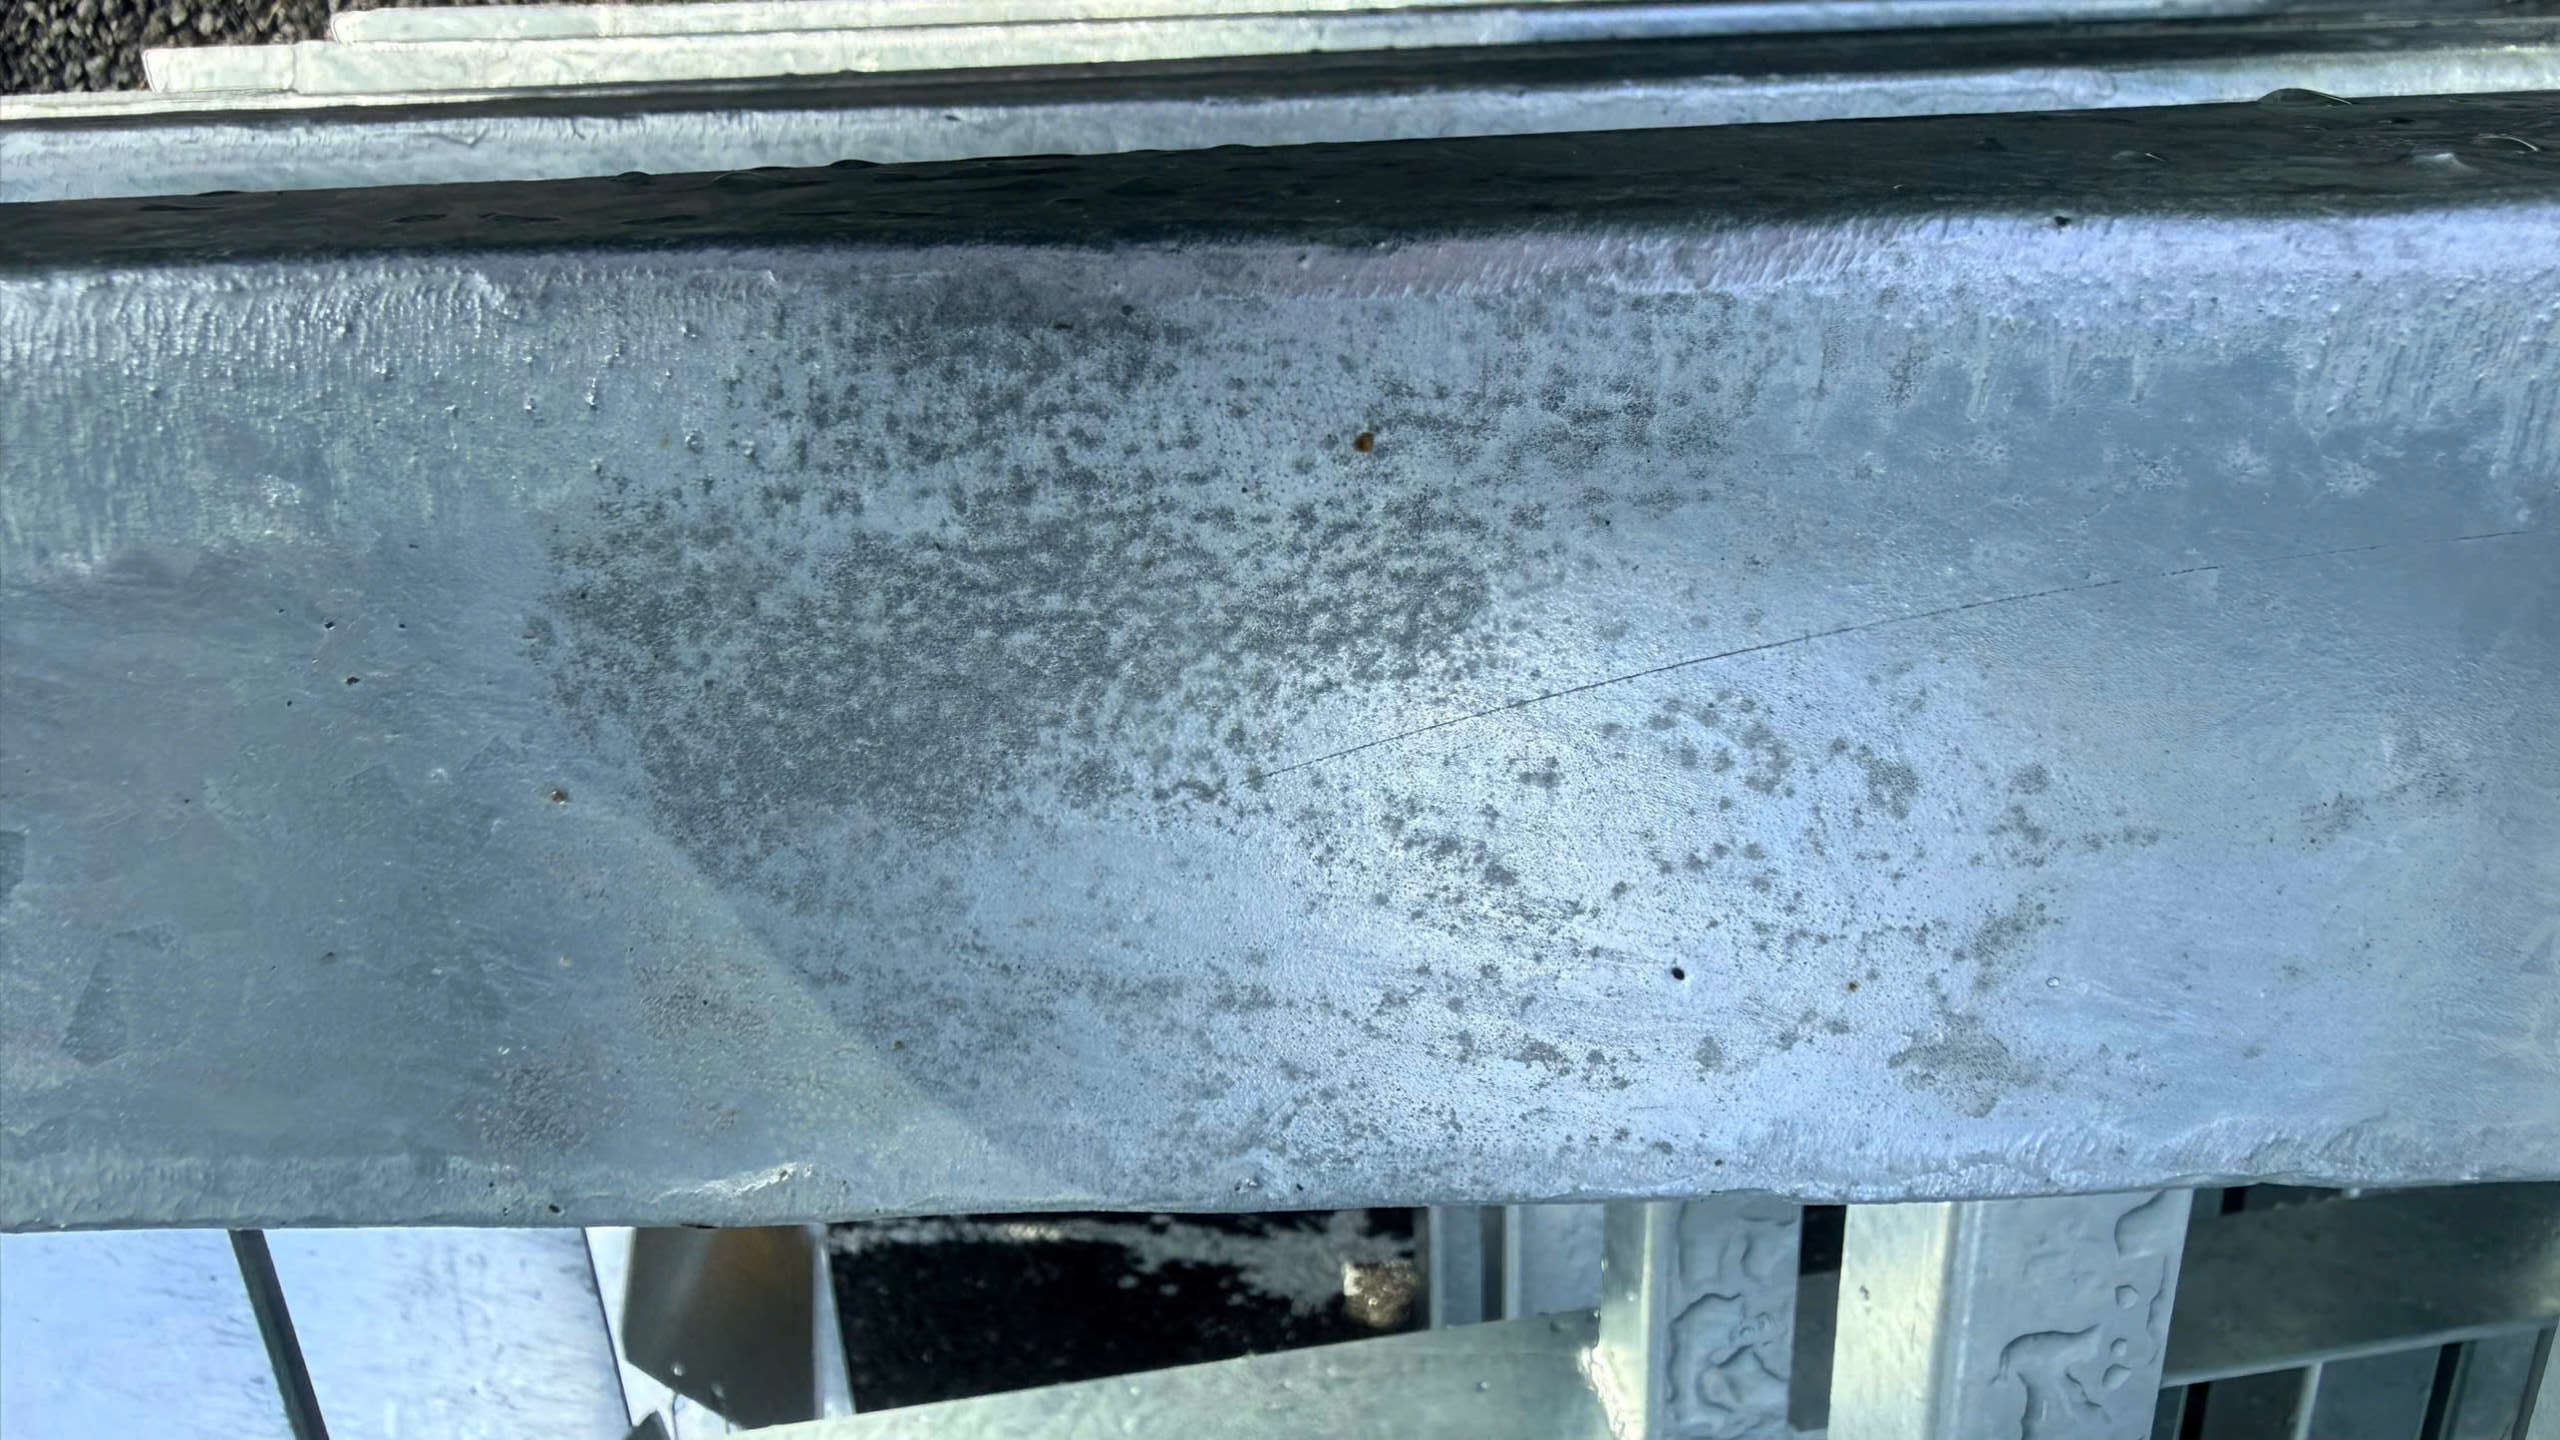
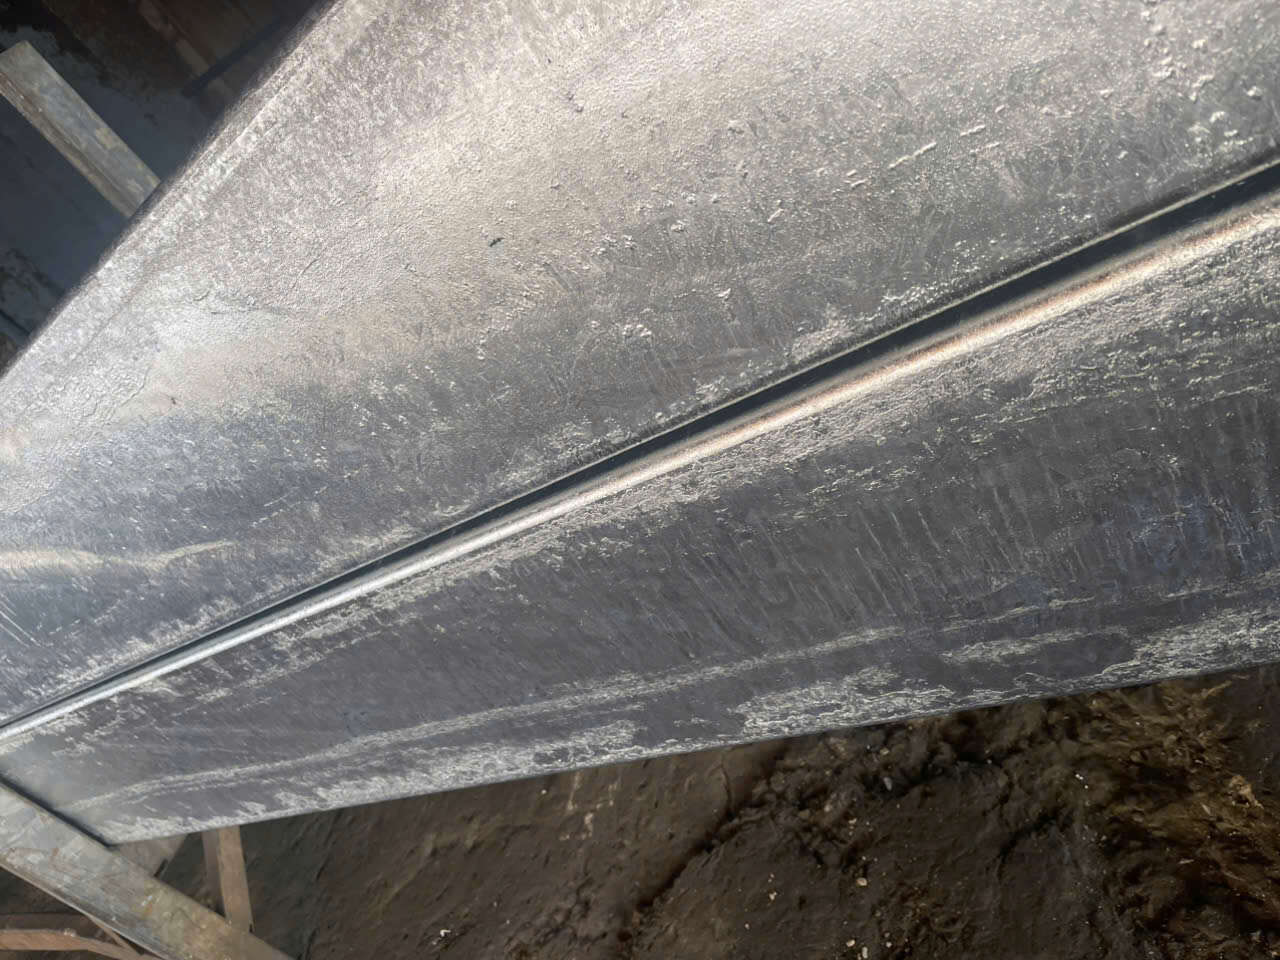
- Hiện tượng: Bề mặt sản phẩm sau khi mạ bị xỉn màu, có các vệt màu xám sẫm hoặc xám đen loang lổ; sản phẩm bị sẫm màu hoàn toàn hoặc 1 số chi tiết trên cùng 1 sản phẩm có màu tối hơn, dày kẽm hơn các chi tiết khác
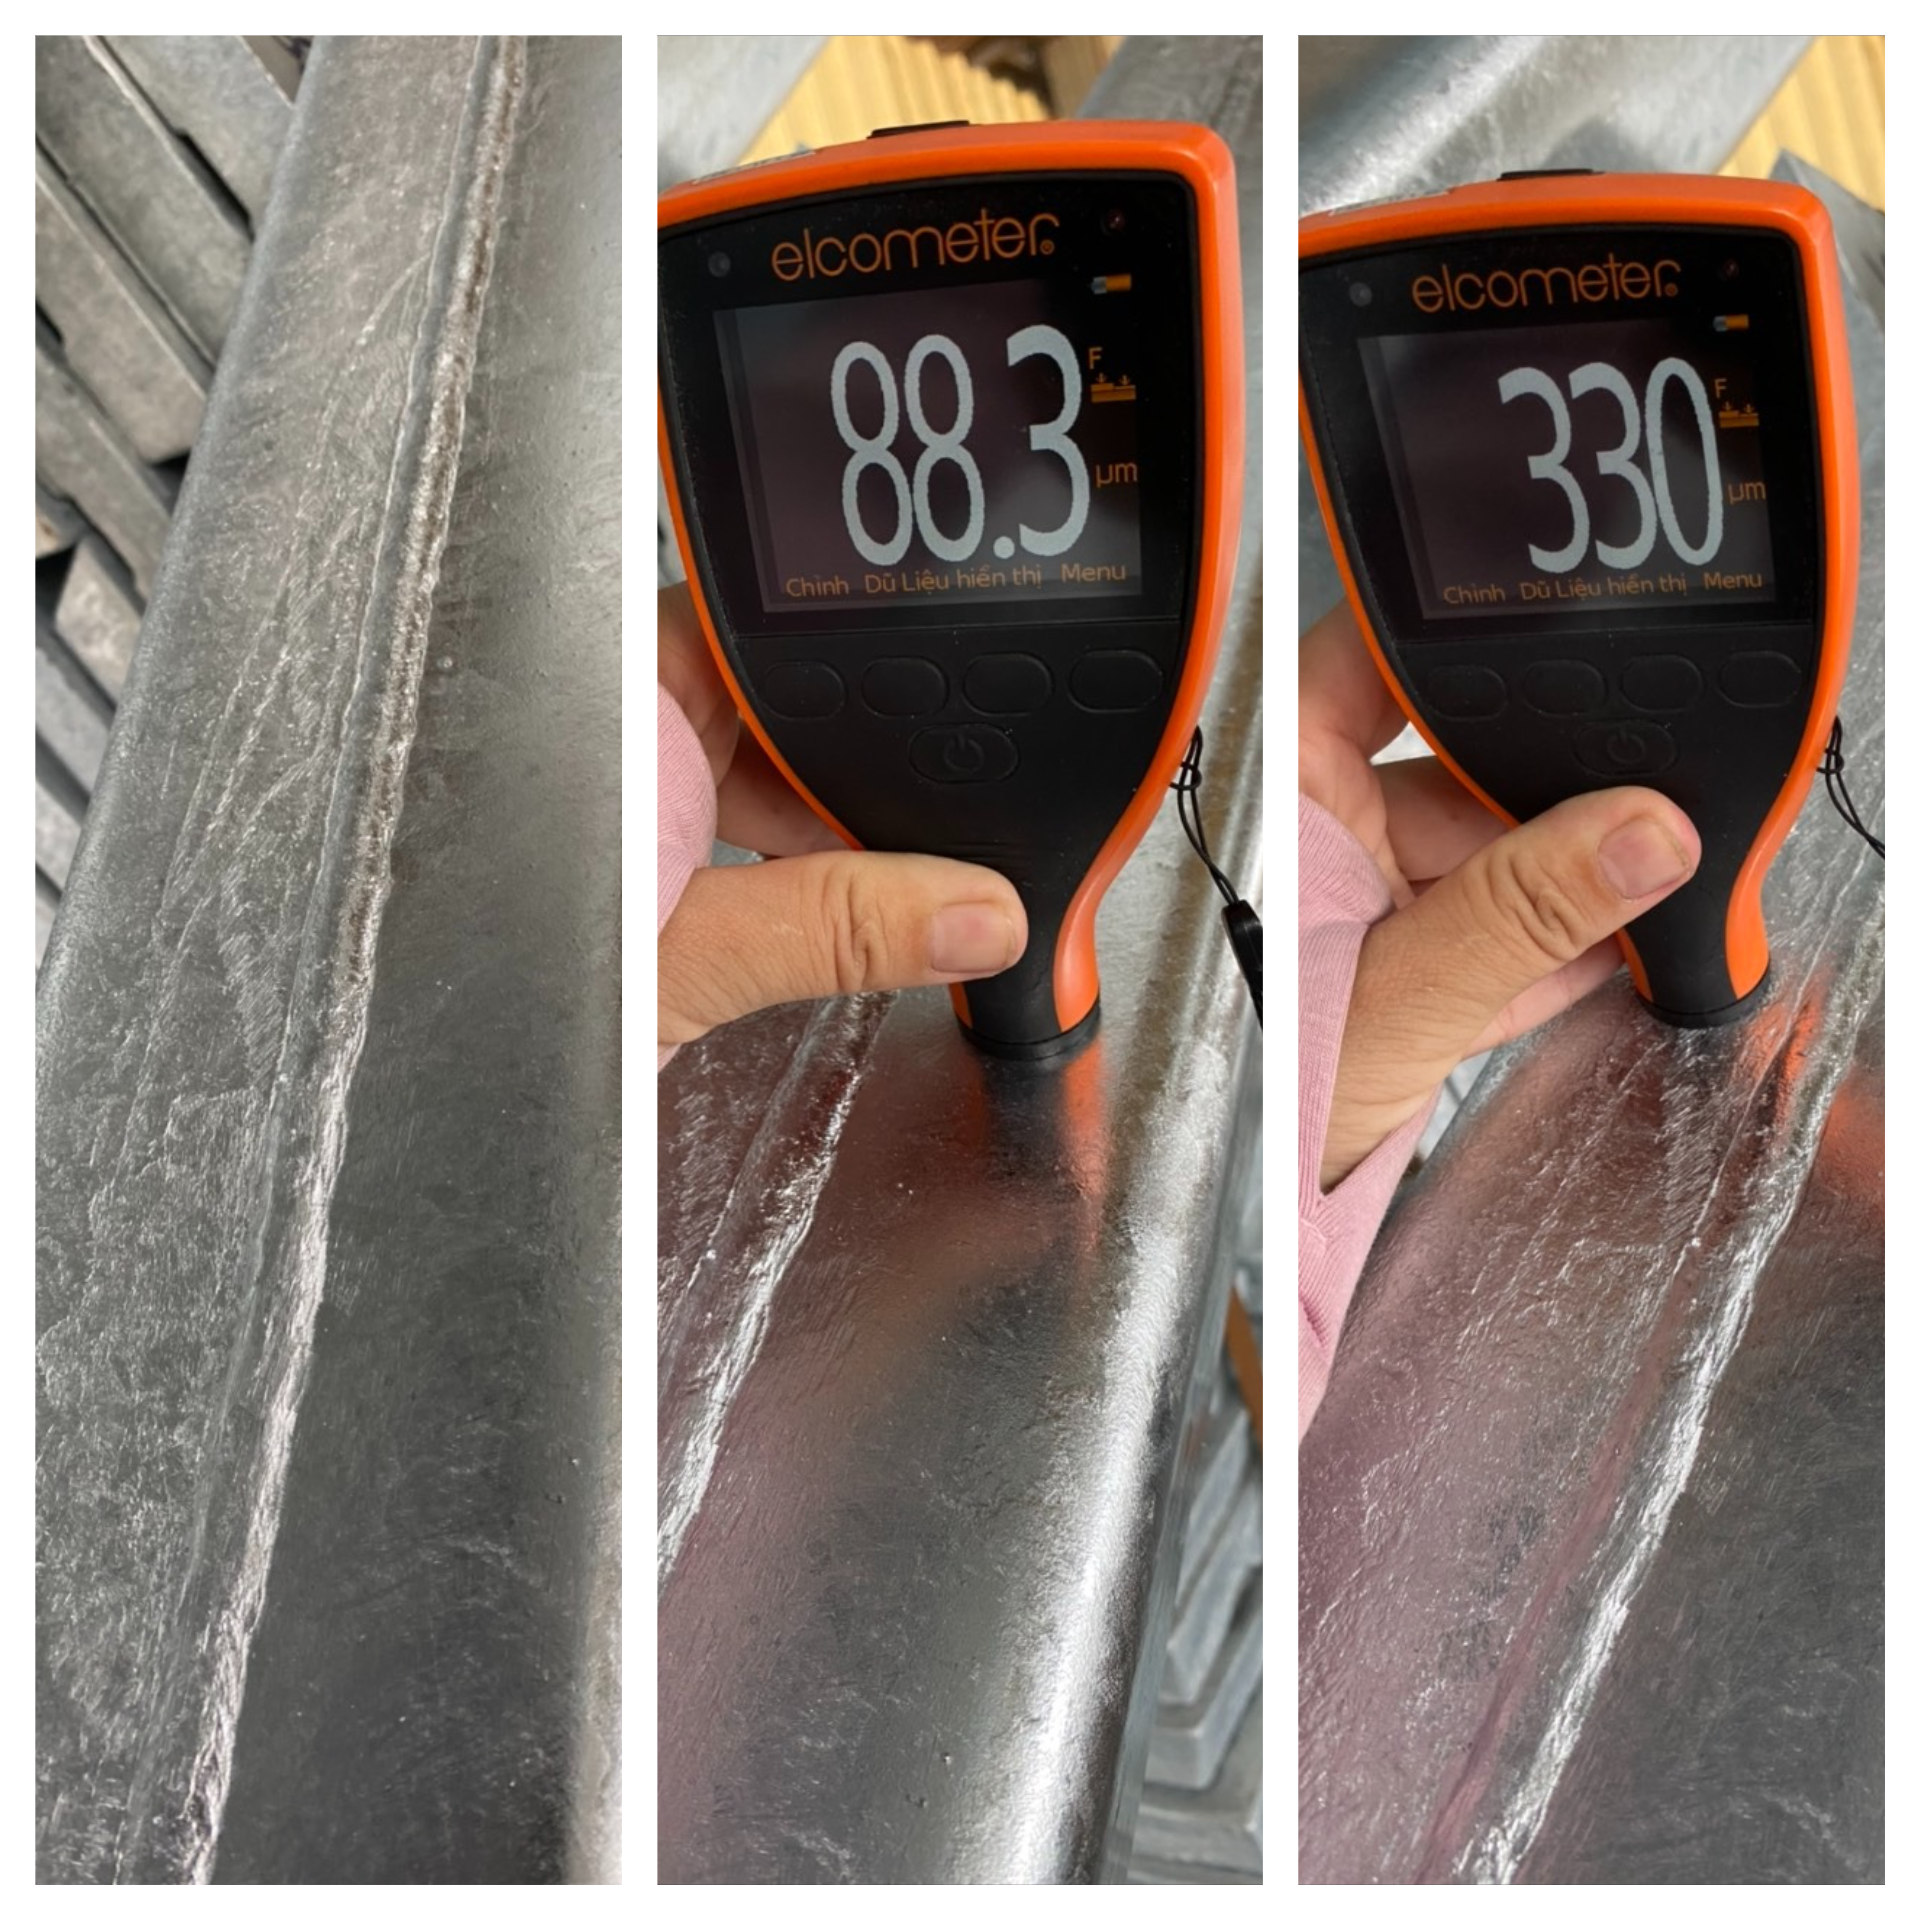
- Nguyên nhân chính: Hiện tượng này trong quá trình mạ kẽm nhúng nóng được gọi là hiệu ứng Sandelin (Sandelin Effect), xảy ra khi hàm lượng Silic (Si) hoặc Phốt pho (P) trong thép vượt ngưỡng cho phép: cụ thể là Si từ 0,04% đến 0,14% hoặc Si > 0,22%, và P > 0,04%. Các loại thép này được gọi là thép phản ứng (Reactive Steel), tạo thành lớp phủ kẽm rất dày và có bề mặt màu xám sẫm, mờ xỉn và làm tăng độ dày lớp mạ quá mức.
- Cách khắc phục: Chọn mác thép có thành phần hóa học tối ưu (C < 0,25%, P < 0,04%, Mn < 1,3%, Si < 0,04% hoặc 0,15% – 0,22%)
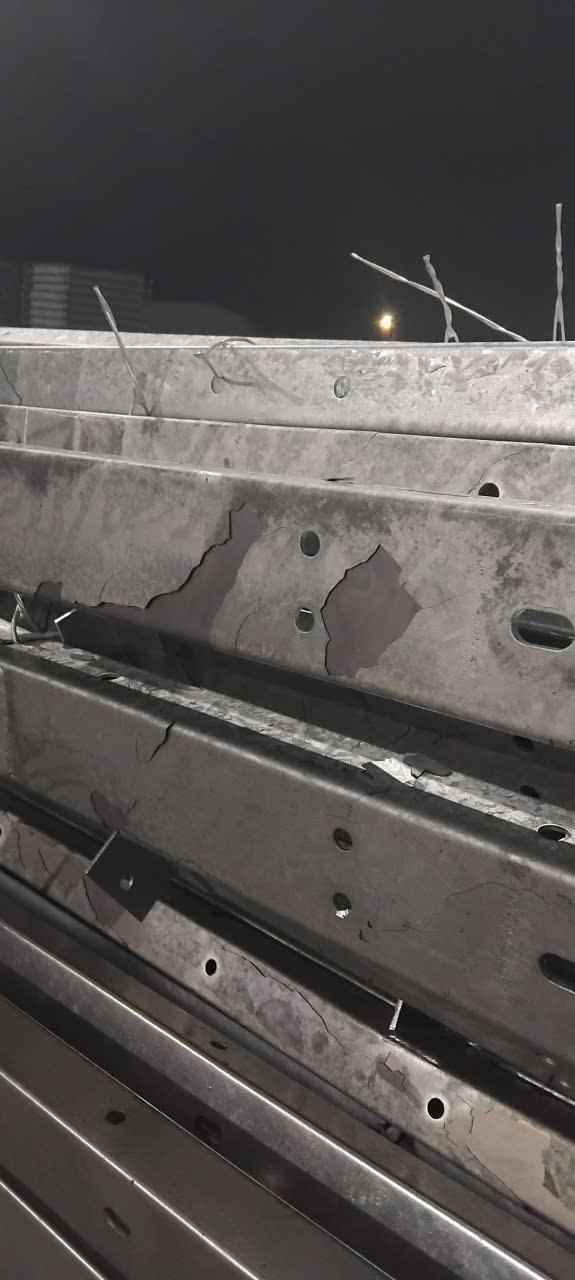
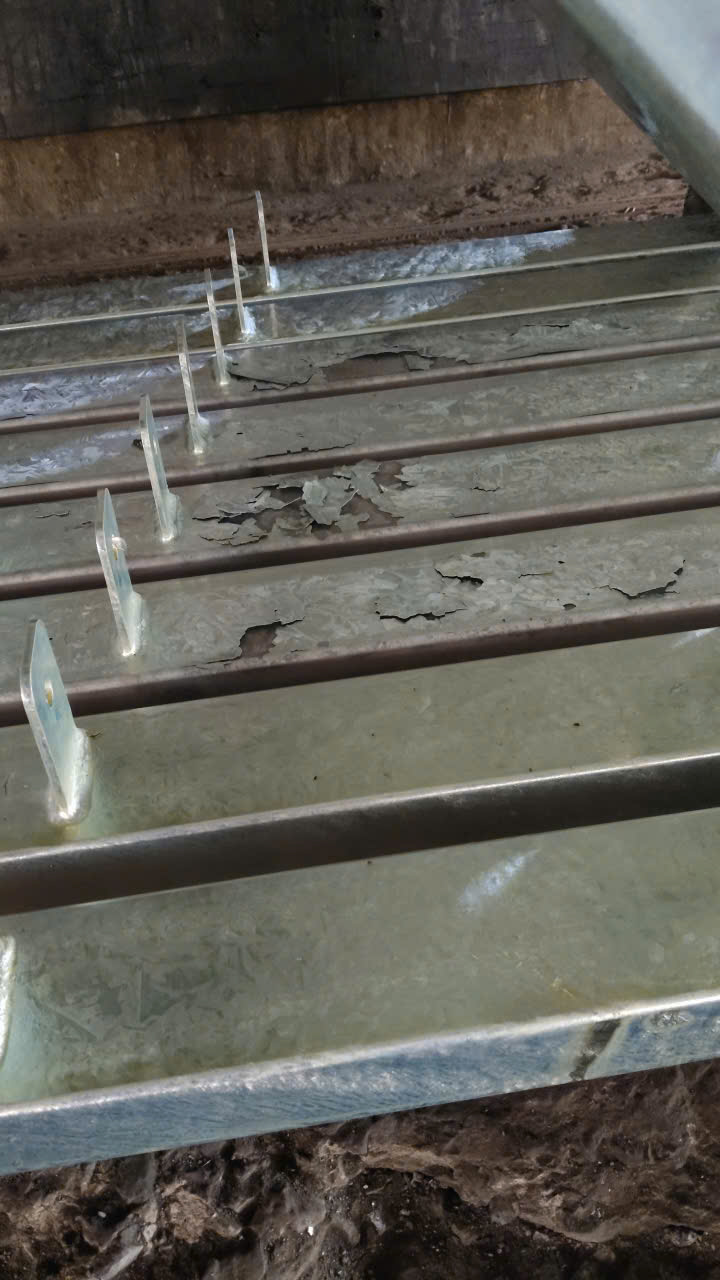
2. Bong tróc lớp mạ (Flaking / Peeling):
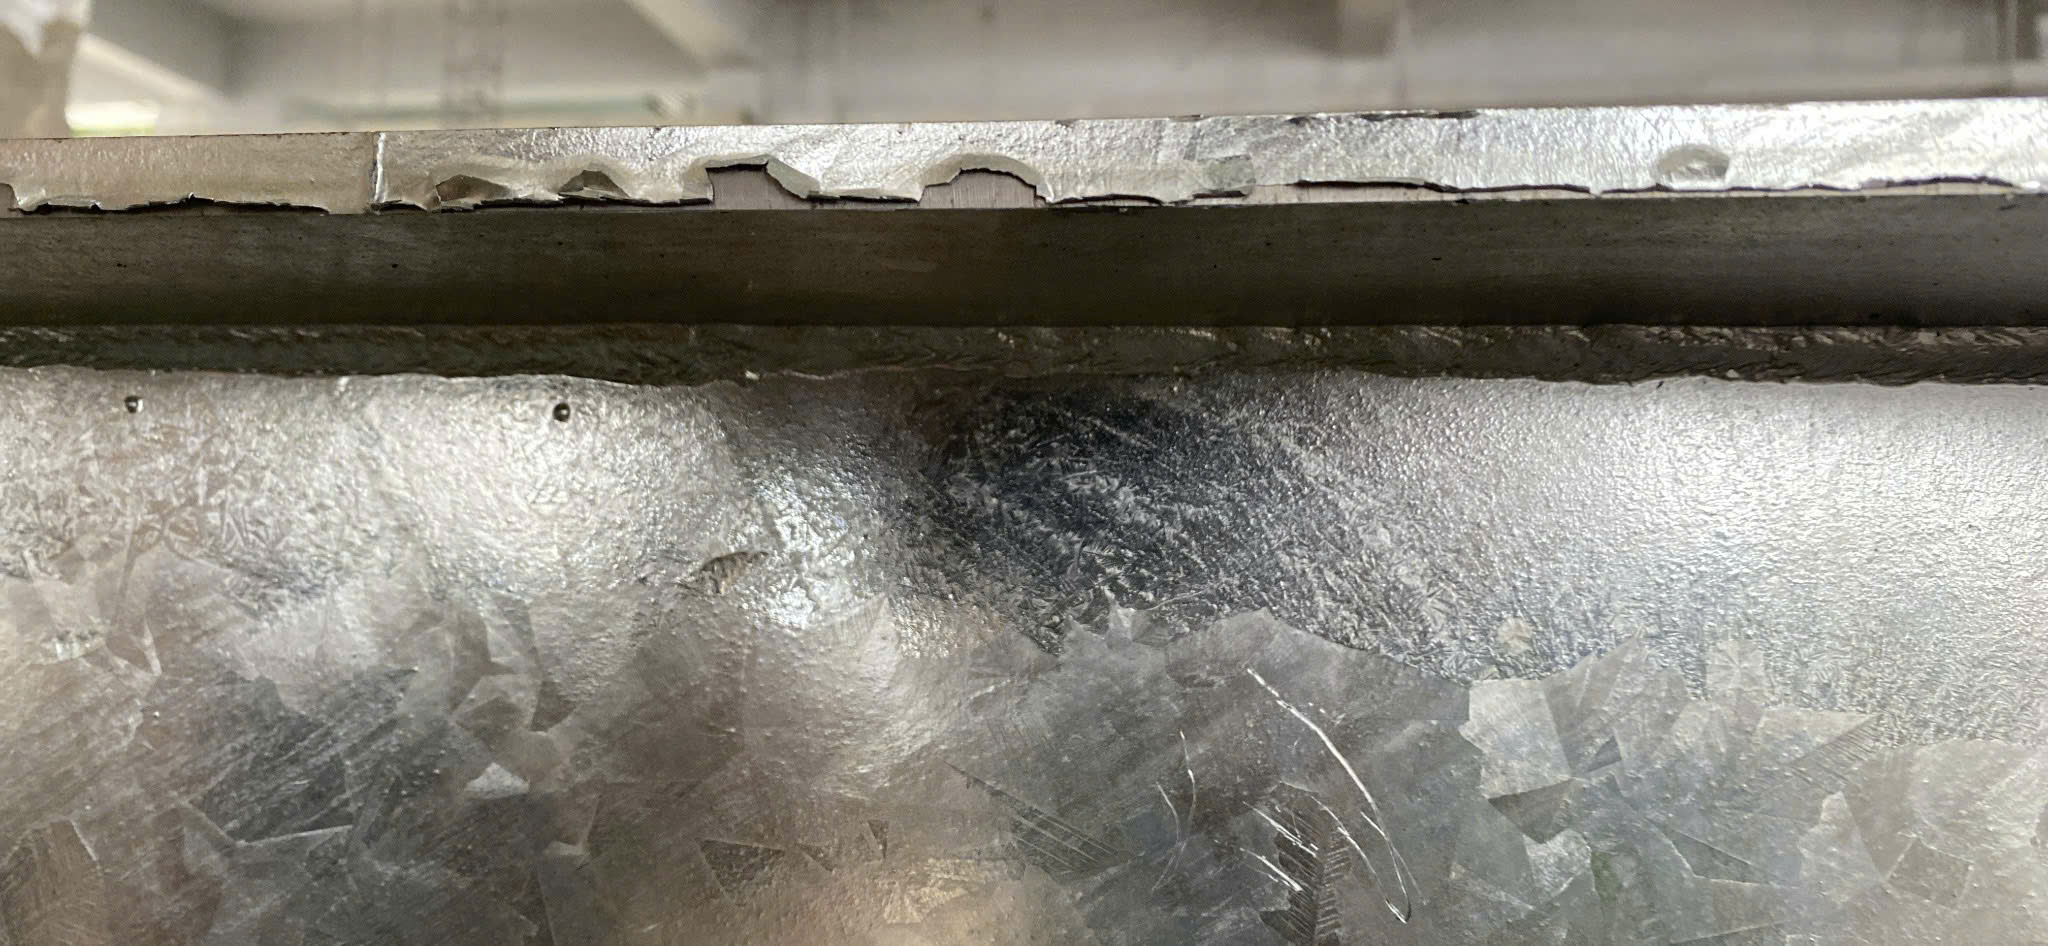
- Hiện tượng: Lớp kẽm bị tách lớp, tróc ra thành từng mảng lớn, lộ phôi thép bên trong; những vệt chảy kẽm, không tan kẽm tạo nên bề mặt gồ ghề
- Nguyên nhân: Do lớp kẽm quá dày (hệ quả từ thép phản ứng nêu trên).
- Cách khắc phục: Chọn mác thép có thành phần hóa học tối ưu (C < 0,25%, P < 0,04%, Mn < 1,3%, Si < 0,04% hoặc 0,15% – 0,22%)
3. Dòng kẽm chảy / Cạnh kẽm sắc (Zinc Runs / Spikes)
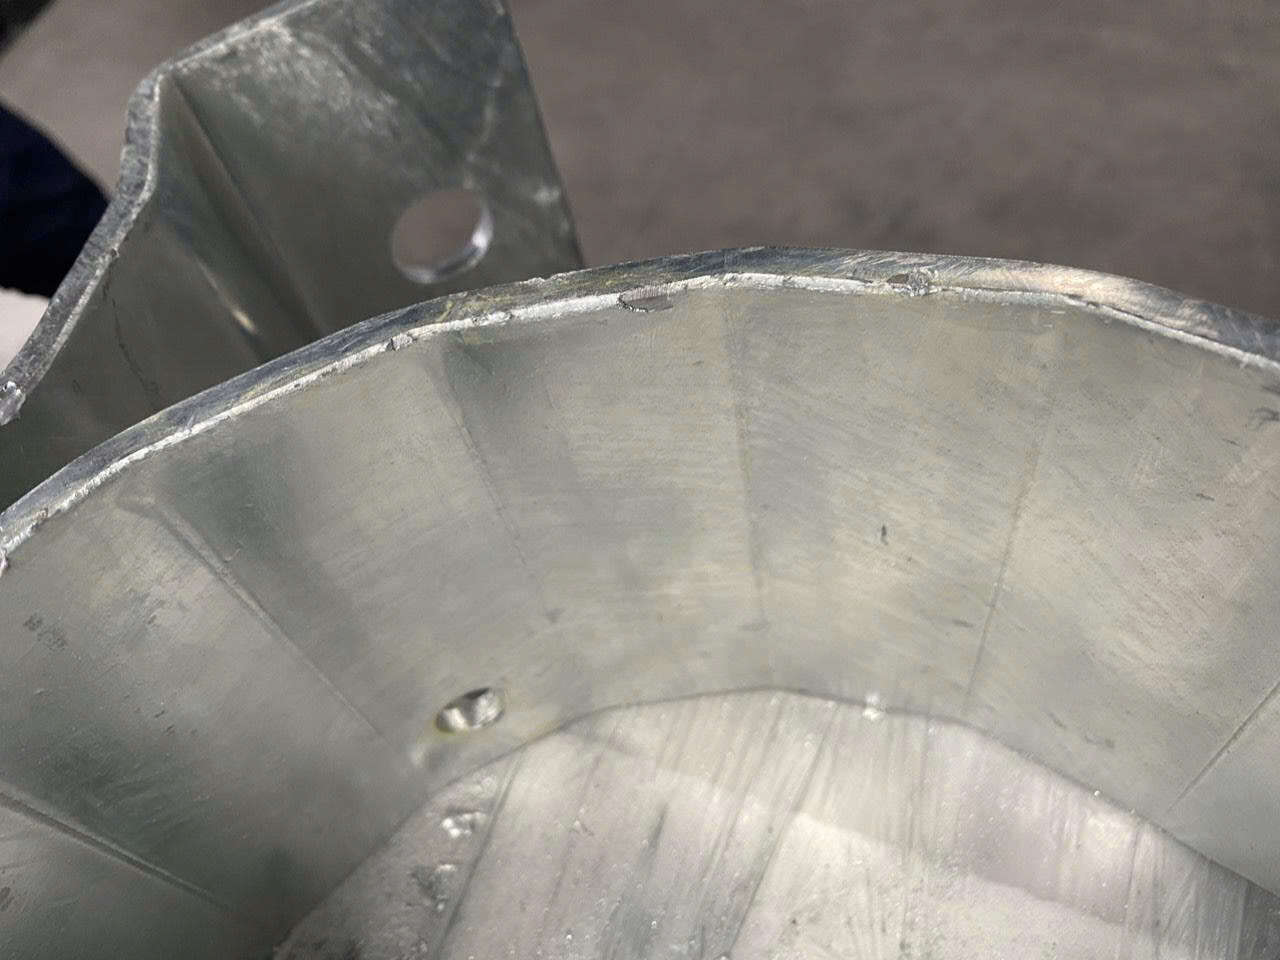
- Hiện tượng: Kẽm bị đông đặc thành cục, vệt chảy dài loang lổ hoặc tạo mũi nhọn sắc ở các góc cạnh, dễ bị vỡ kẽm ở các cạnh sắc bén
- Nguyên nhân: Thiết kế lỗ thoát kẽm chưa hợp lý và các vị trí góc cạnh chưa được mài bằng
- Cách khắc phục: tạo lỗ thoát sát góc nhằm Tối ưu hóa góc treo nghiêng để thoát kẽm (tiêu chuẩn Astm A385), mài bằng các cạnh bén trước khi mạ kẽm.
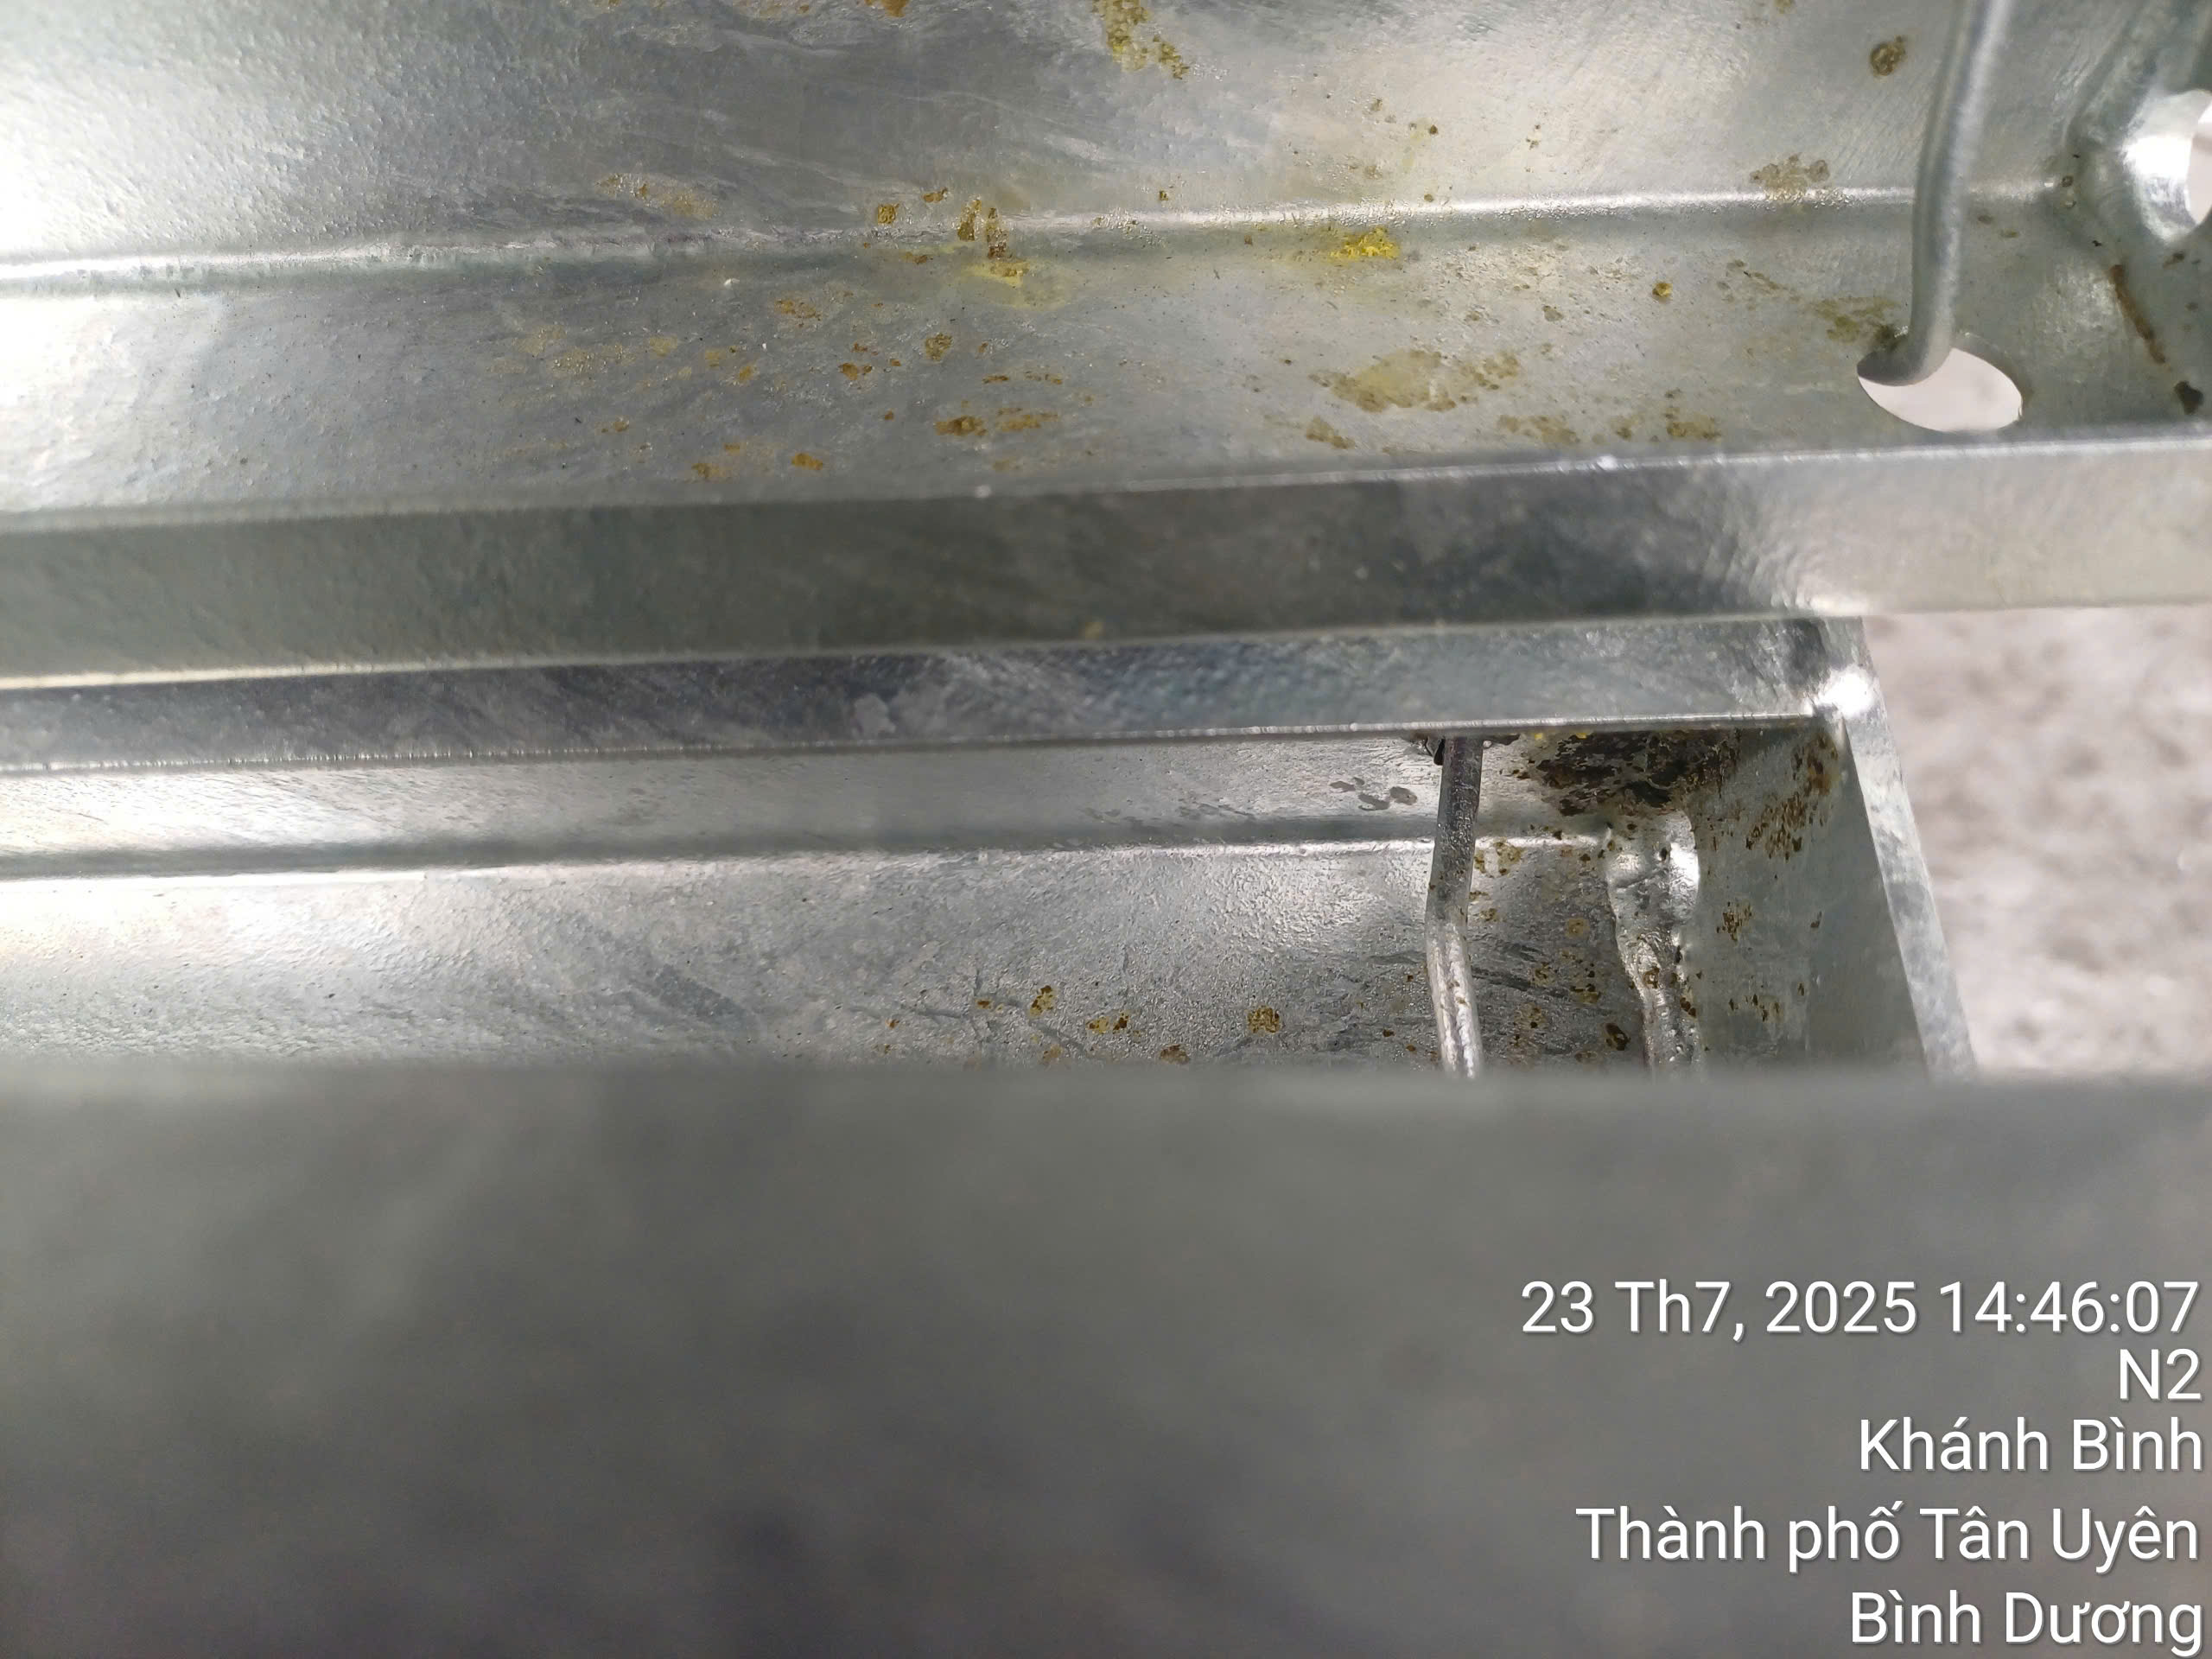
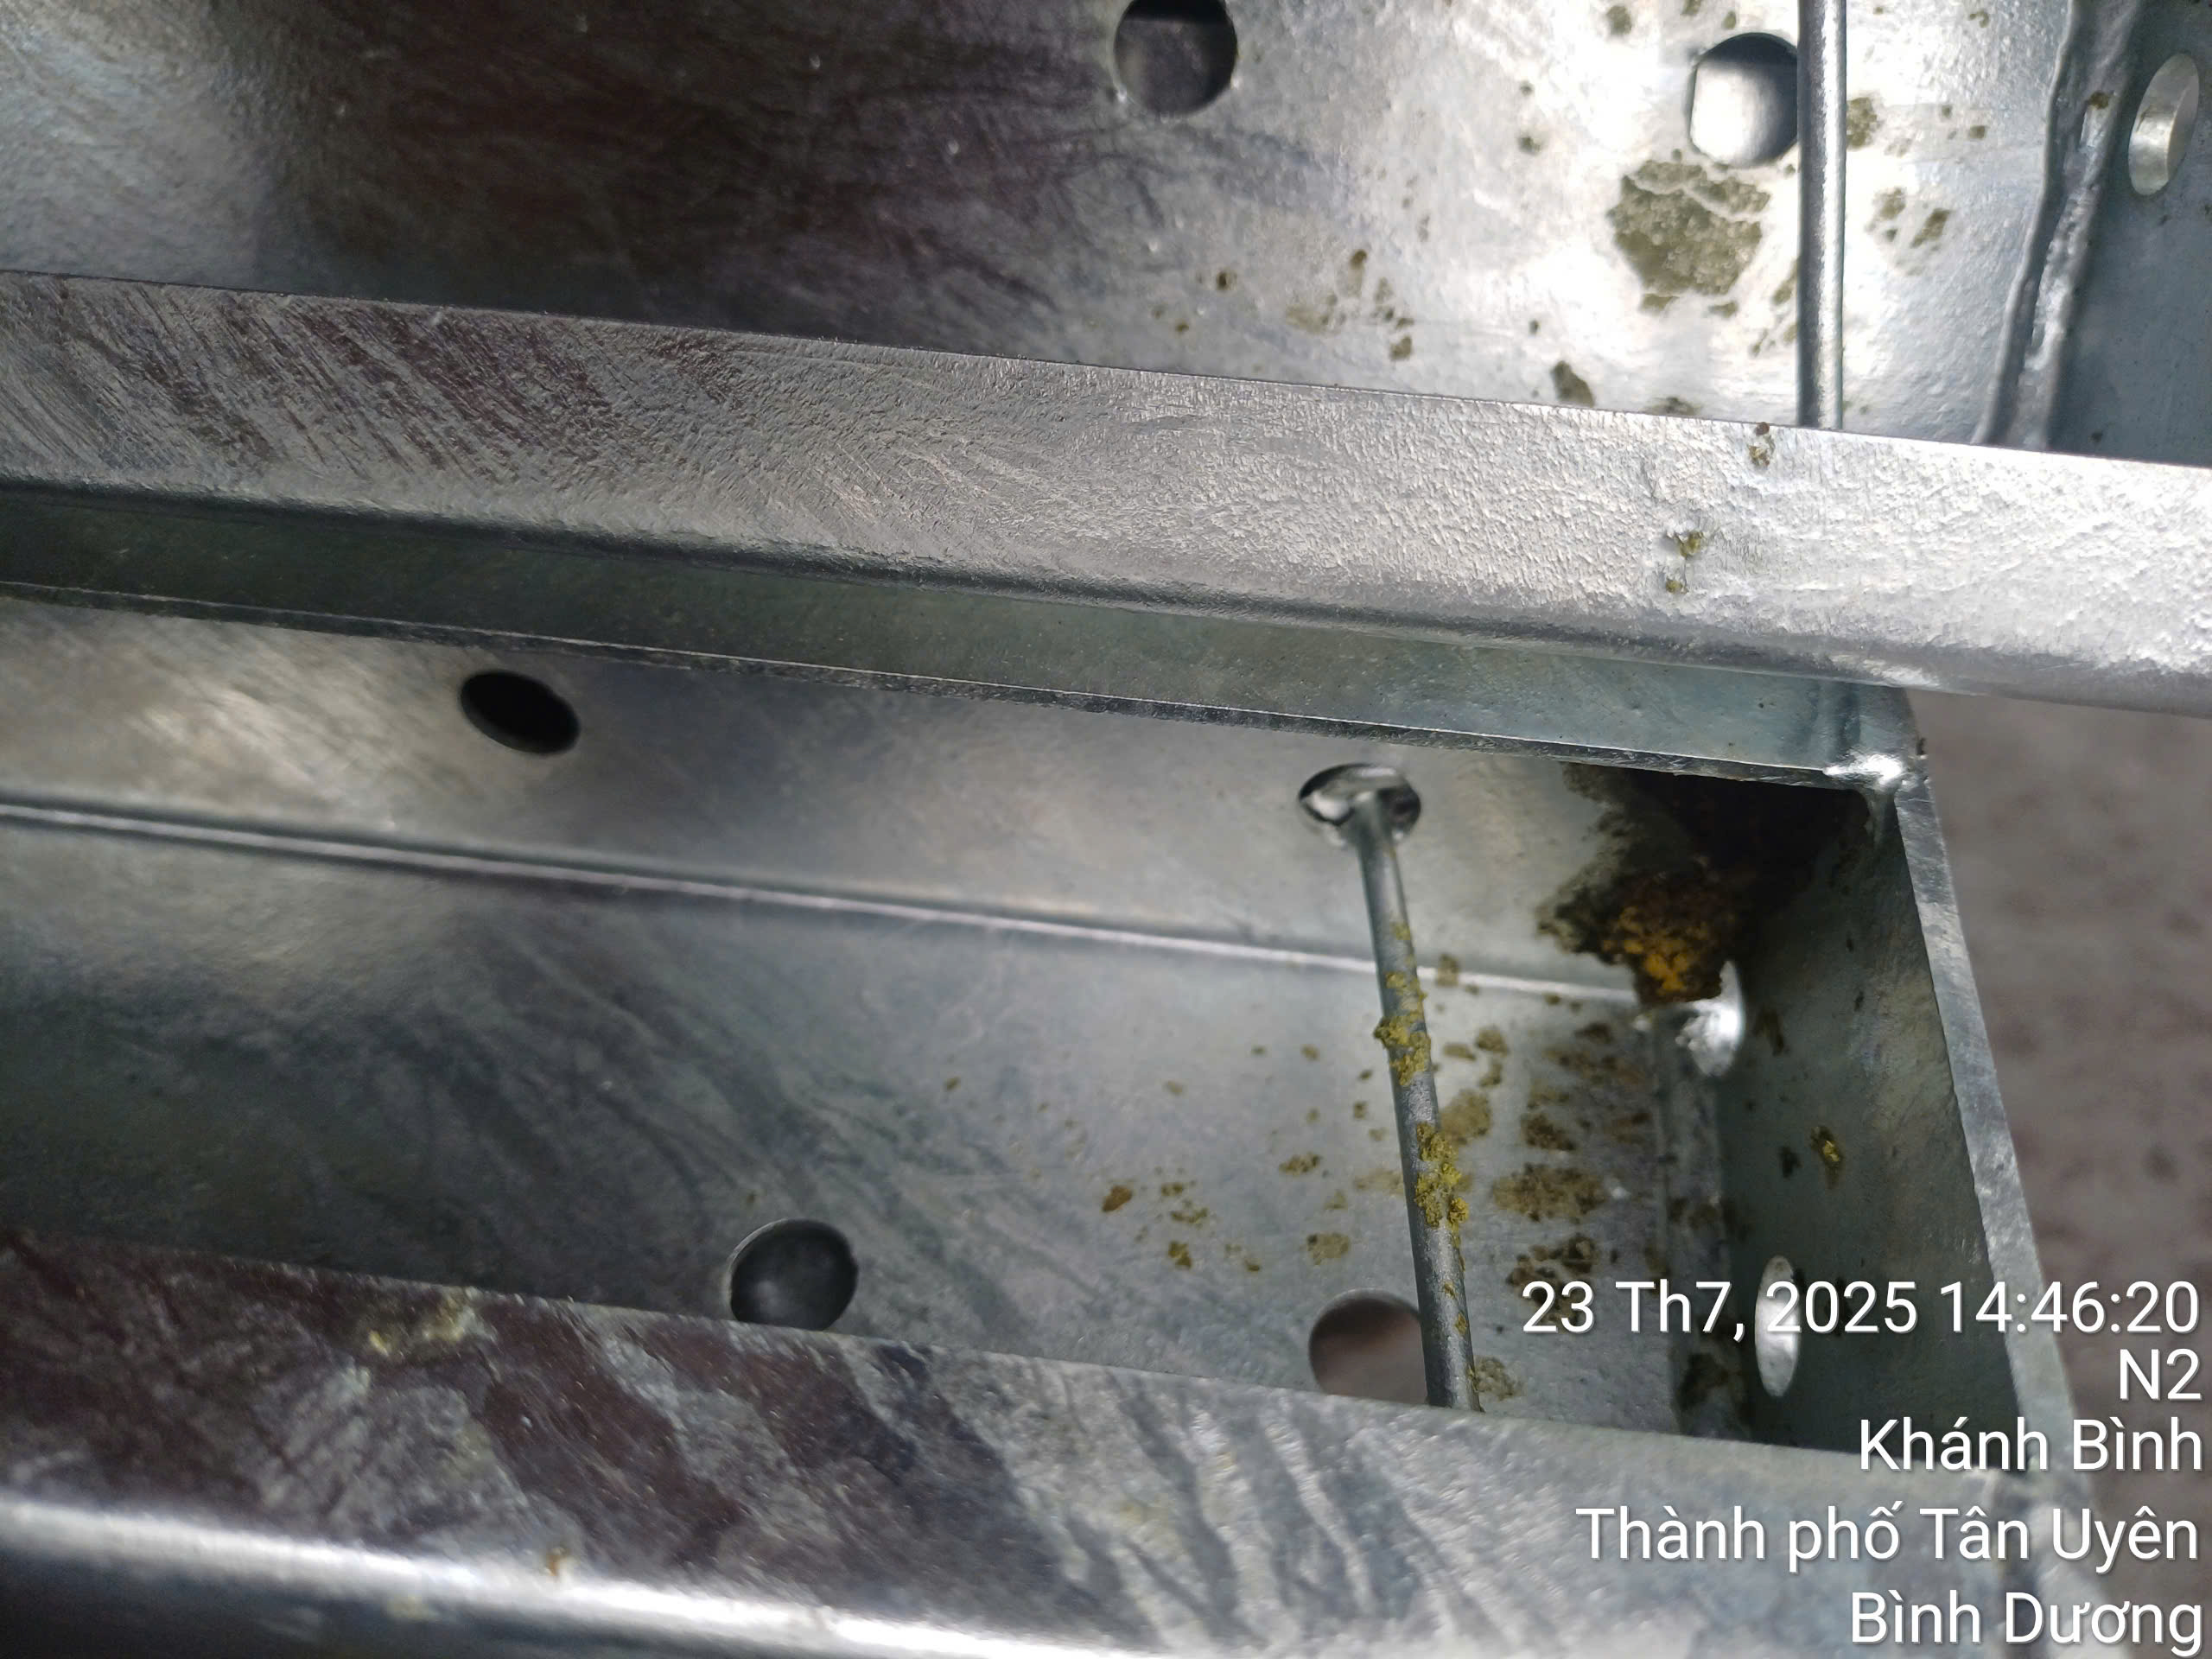
4. Gỉ trắng / Ố kẽm (Wet Storage Stain / White Rust)
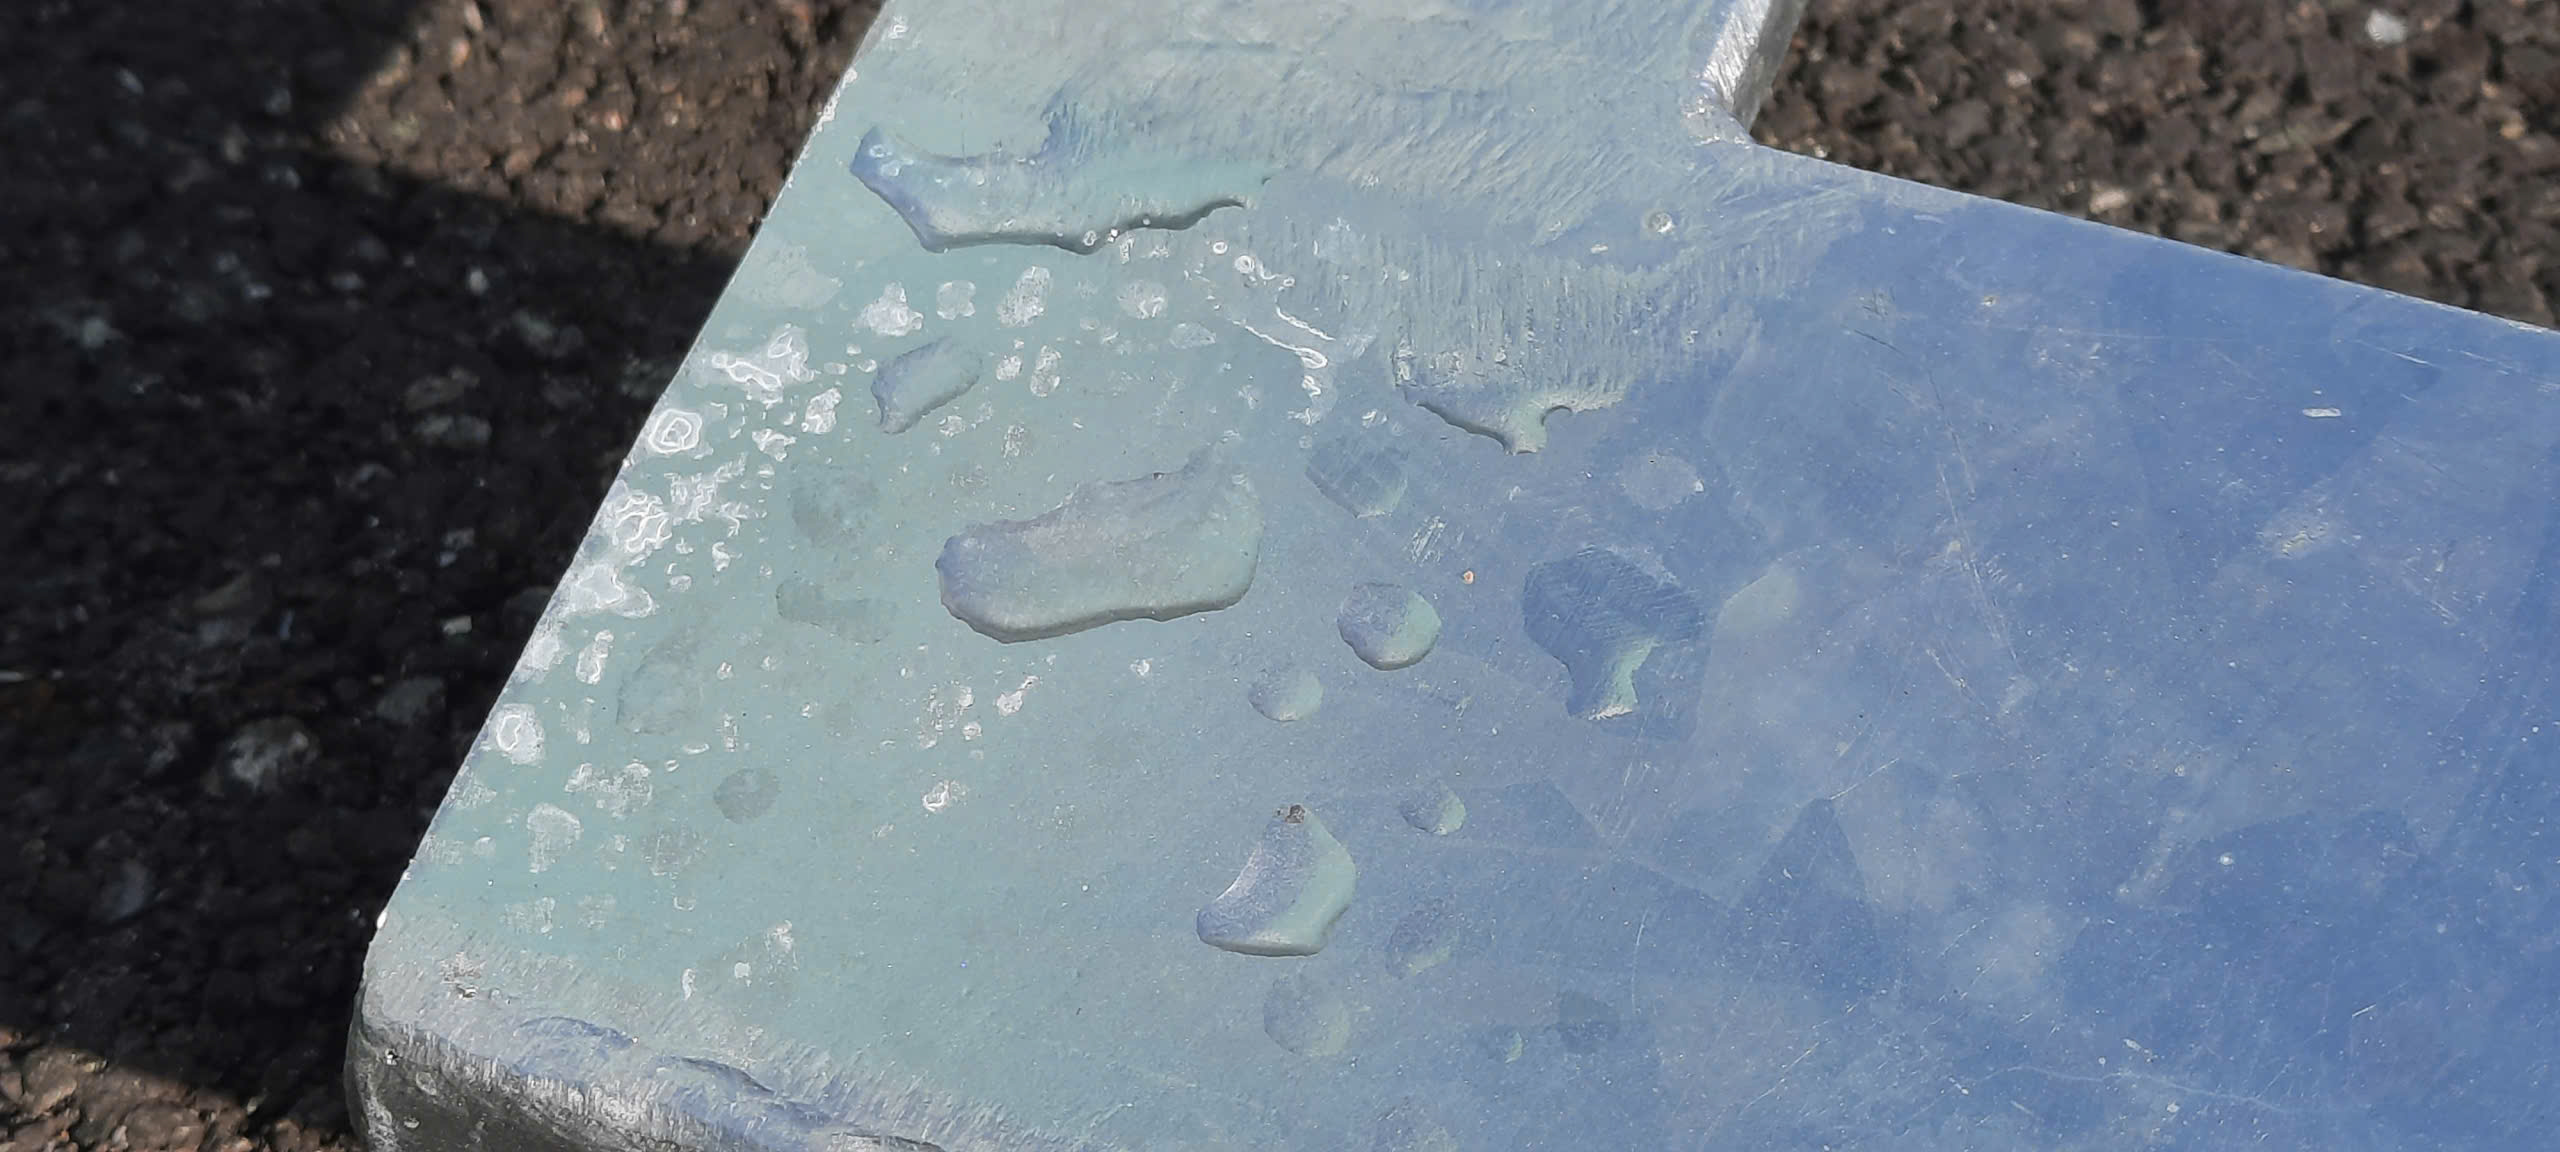
- Hiện tượng: Bề mặt xuất hiện các mảng bột trắng hoặc xám như nấm mốc, tuy không ảnh hưởng nghiêm trọng đến lớp nền nhưng làm giảm tính thẩm mỹ công trình.
- Nguyên nhân: Sản phẩm sau mạ được xếp chồng khít lên nhau, lưu kho hoặc vận chuyển trong môi trường ẩm ướt, hơi muối hoặc hoá chất xâm thực trực tiếp, thiếu sự thông thoáng khí.
- Cách khắc phục: Bảo quản nơi khô ráo, thoáng khí, dùng các thanh gỗ để chèn tạo khoảng cách giữa các cấu kiện.
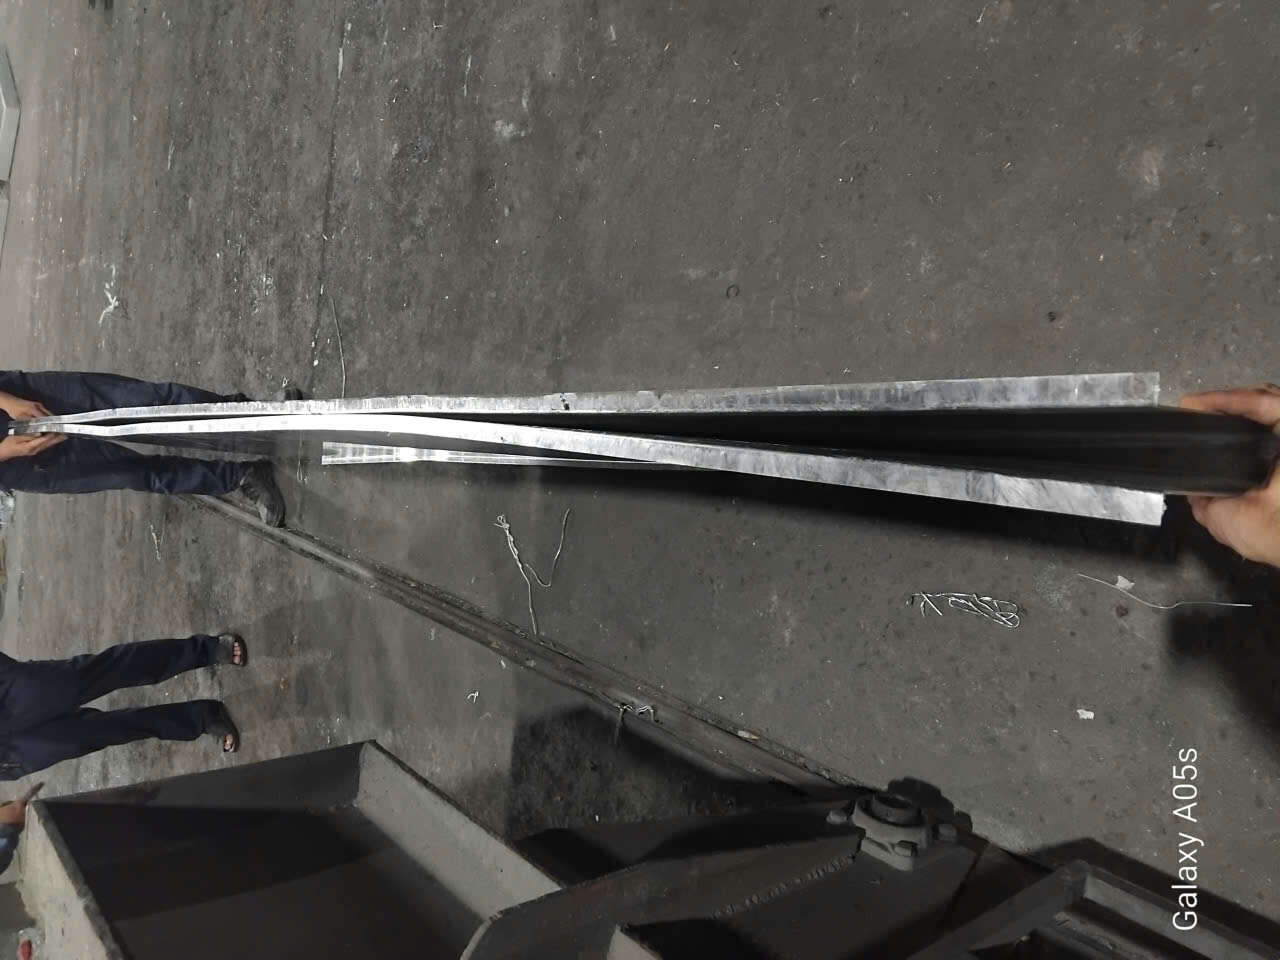
5. Biến dạng sản phẩm (Warping & Distortion):
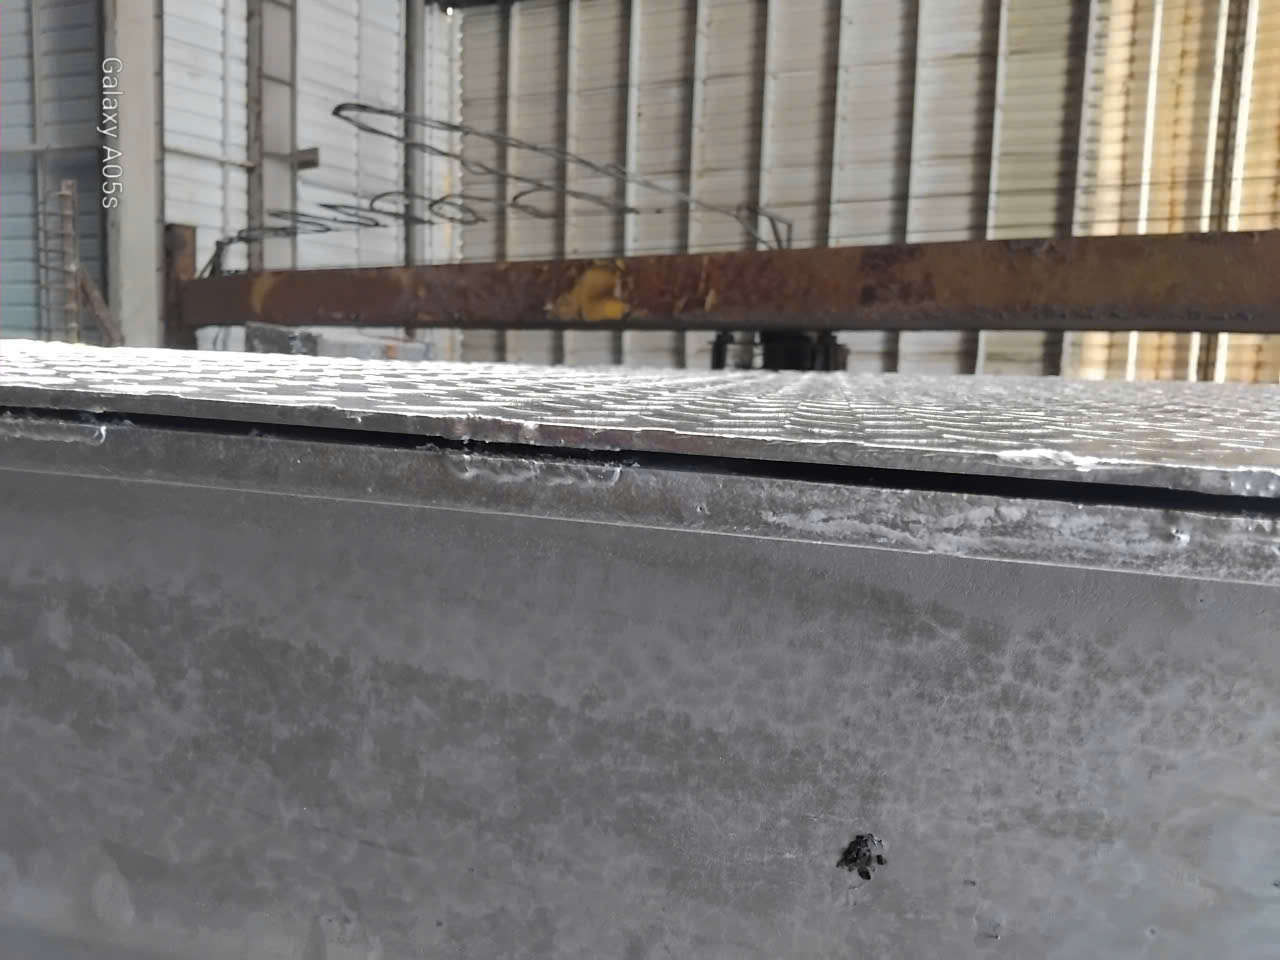
- Hiện tượng: Sản phẩm bị uốn cong, vặn xoắn, hoặc tách lớp các bề mặt thép với nhau như phình (phù), nứt gãy,…
- Nguyên nhân: Do hiện tượng giải phóng ứng suất nhiệt không đều khi nhúng phôi có độ dày mỏng chênh lệch lớn vào bể mạ. Ngoài ra, việc khi công mài quá mỏng mối hàn làm giảm khả năng chịu lực, khiến mối hàn bị yếu
- Cách khắc phục: Hạn chế tối đa việc kết hợp các chi tiết dày – mỏng quá chênh lệch trên cùng một kết cấu. Nếu bắt buộc nên mạ rời từng chi tiết. Bố trí các gân tăng cứng tạm thời (giá đỡ gia cường) đối với các tấm mỏng, diện tích bề mặt lớn để giữ form trong quá trình mạ, sau khi mạ xong và nguội hẳn mới cắt bỏ. Tuyệt đối không mài quá mỏng đường hàn để đảm bảo độ dày và kết cấu chịu lực nguyên bản của mối nối trước khi mạ
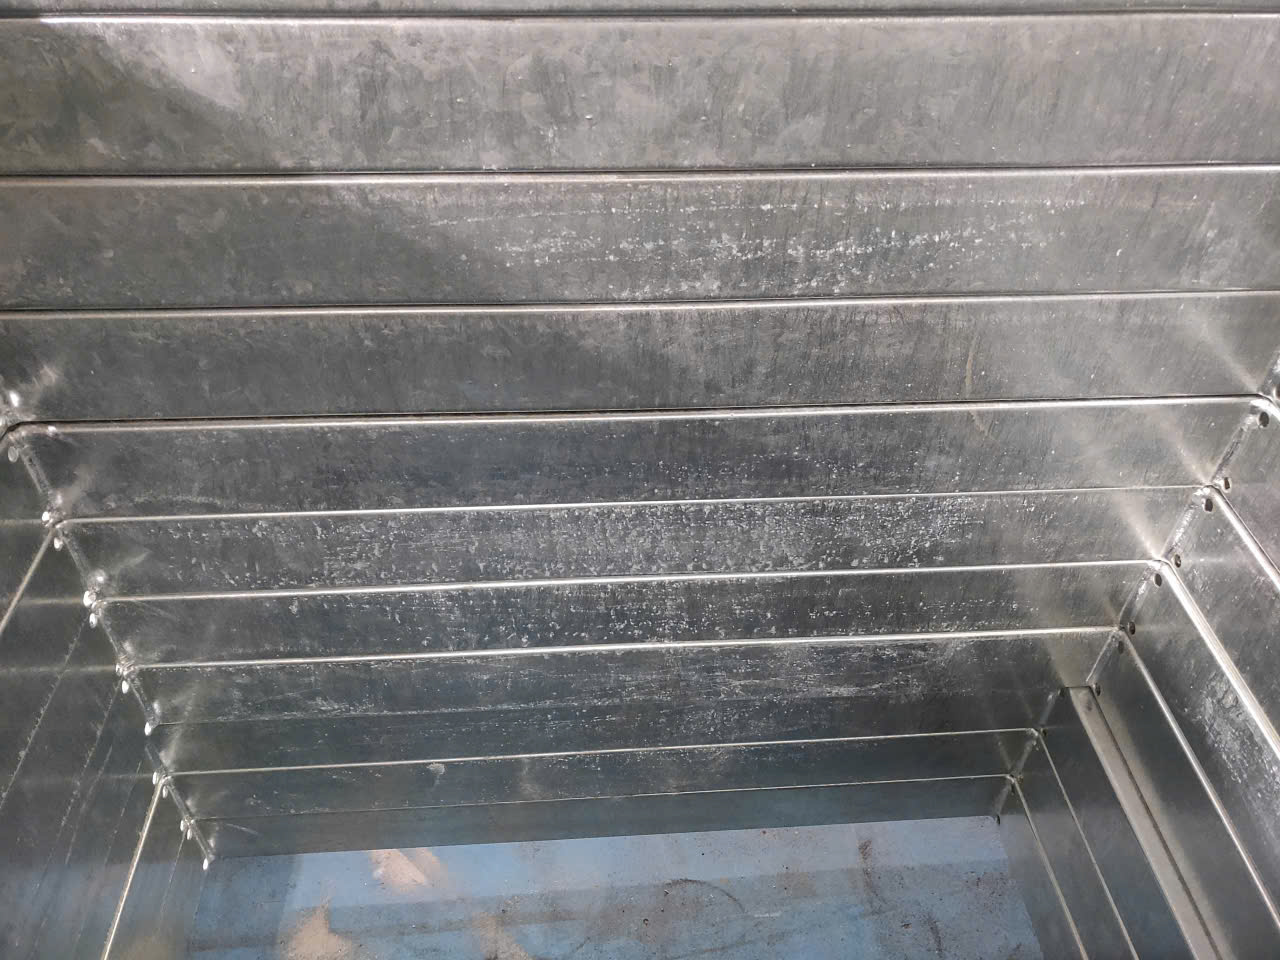
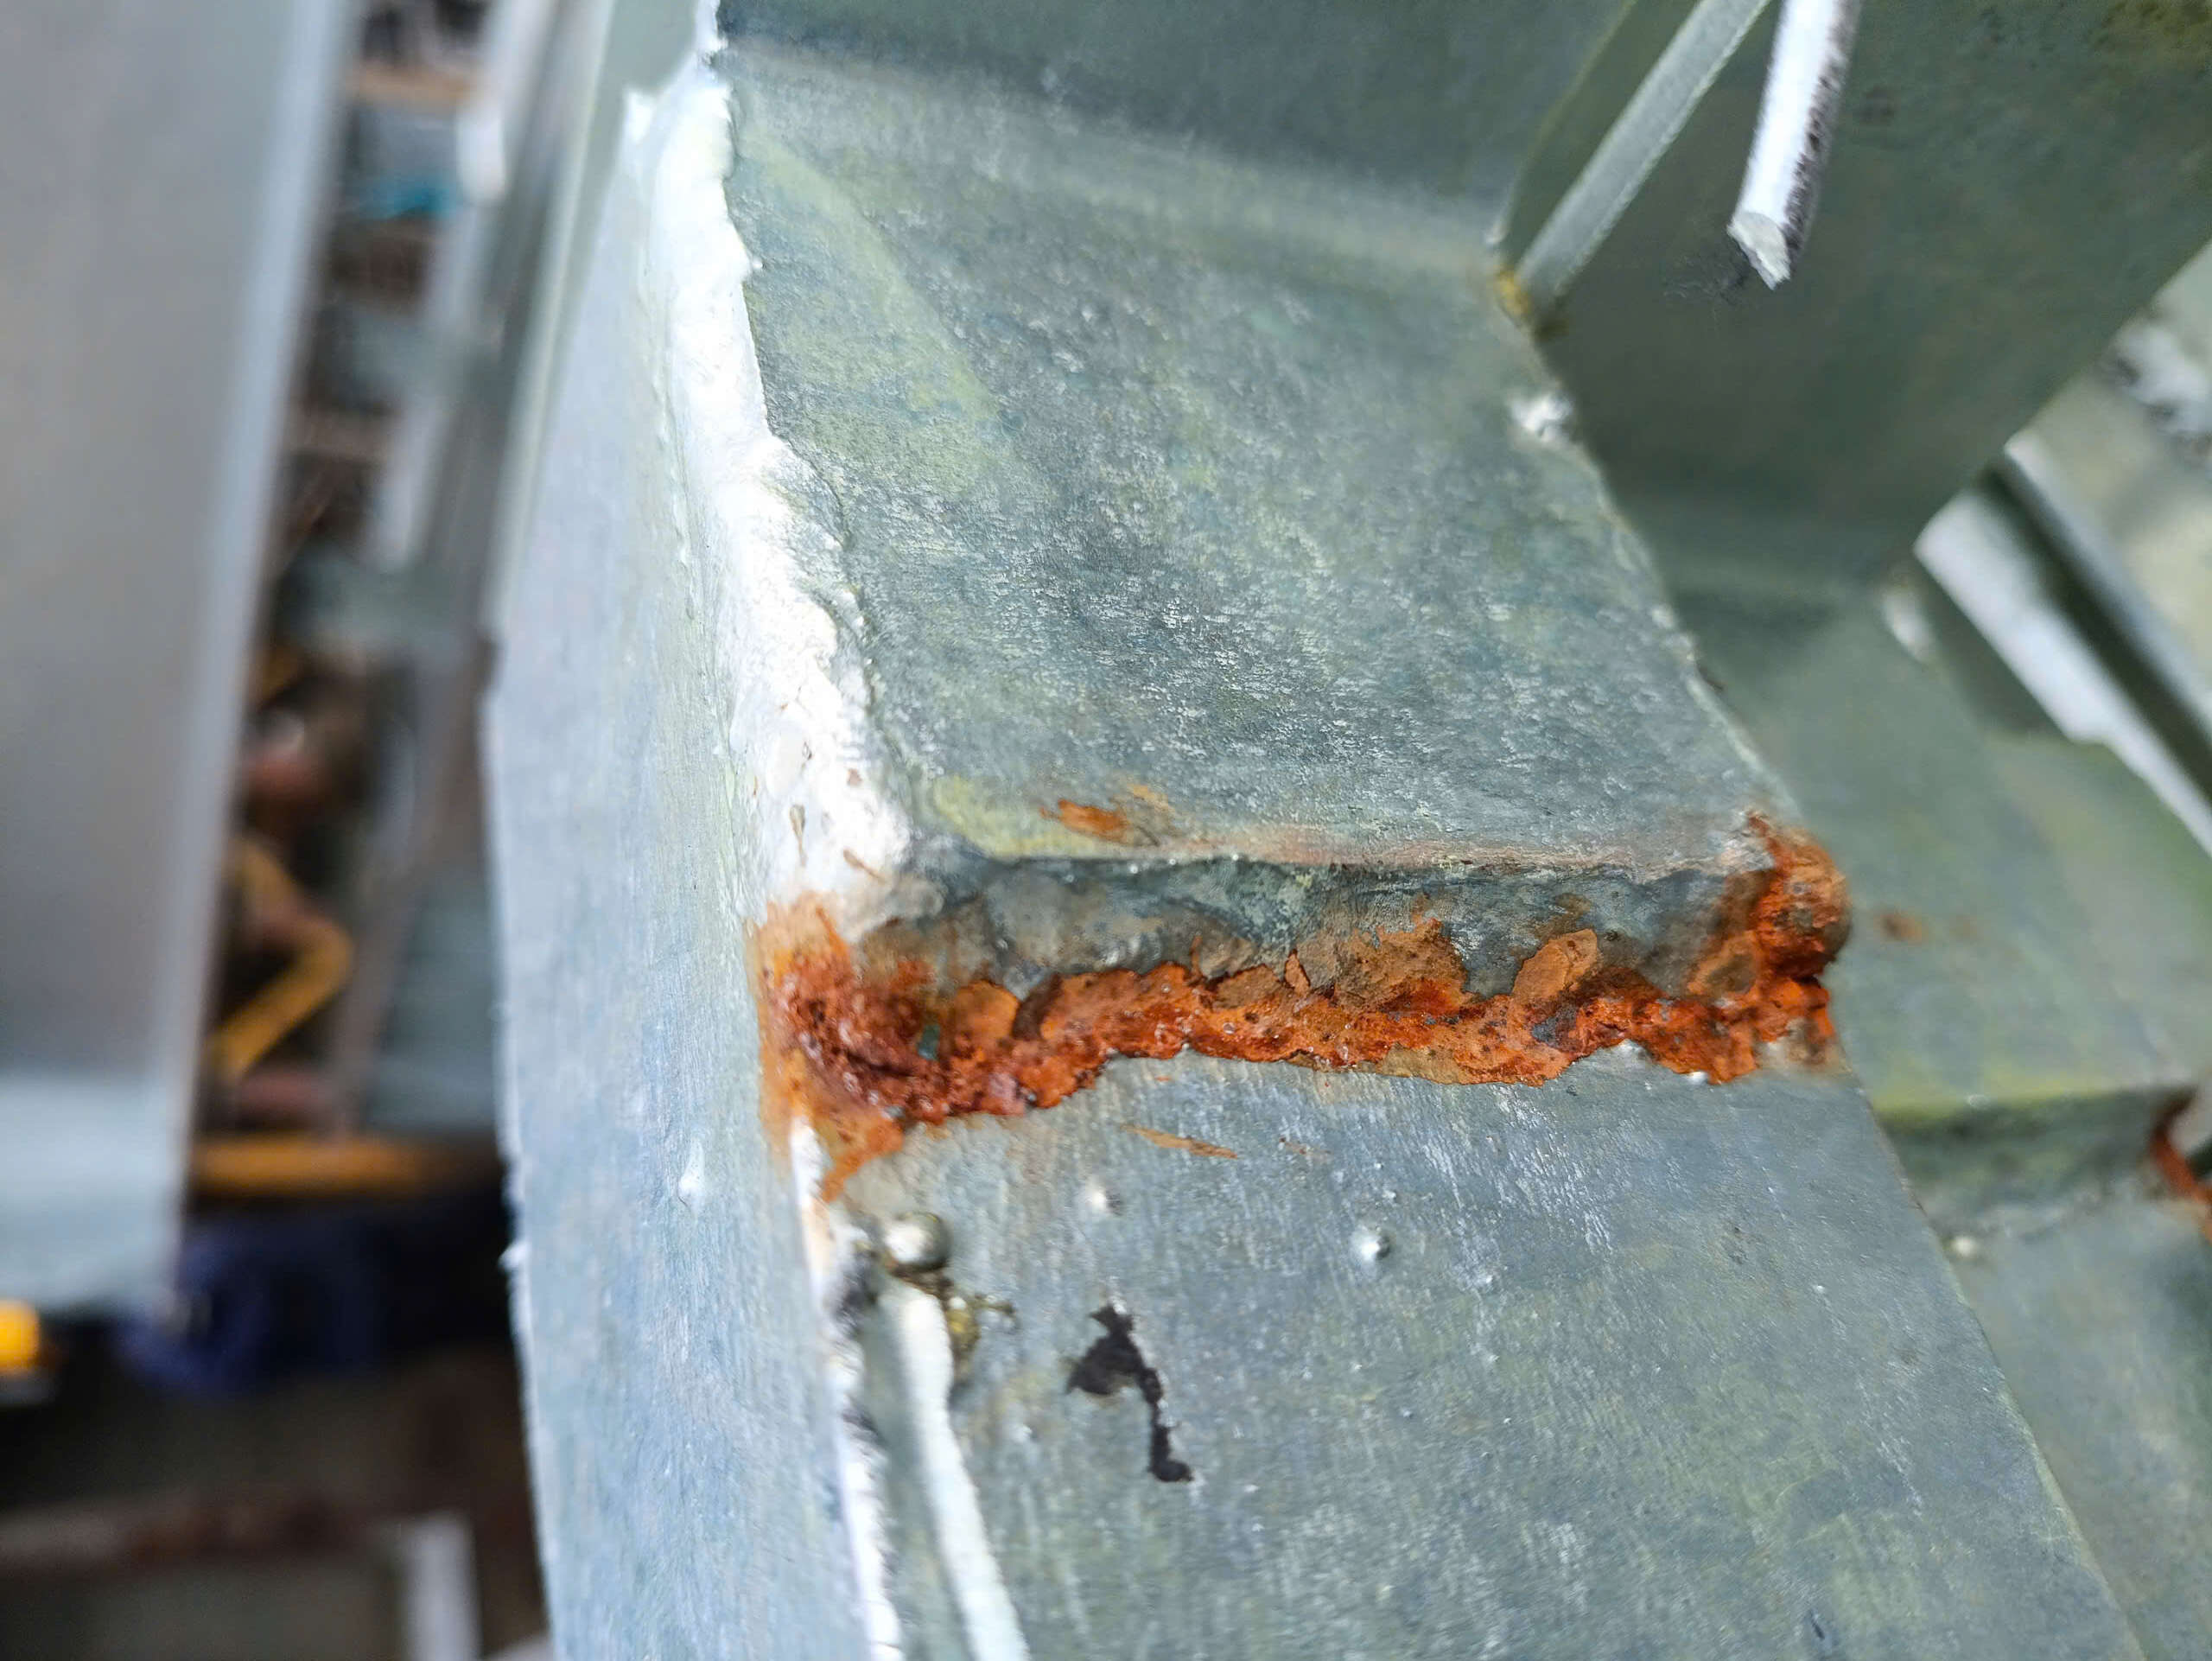
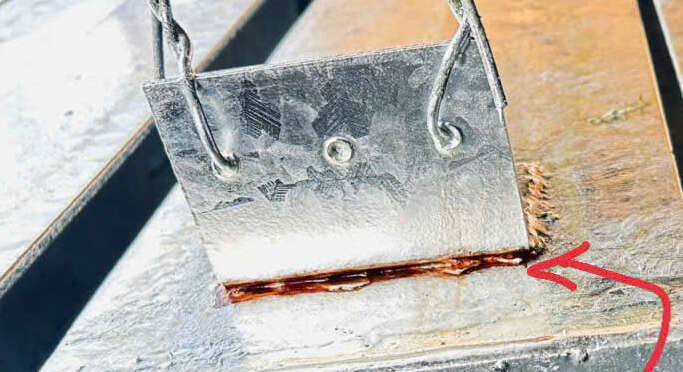
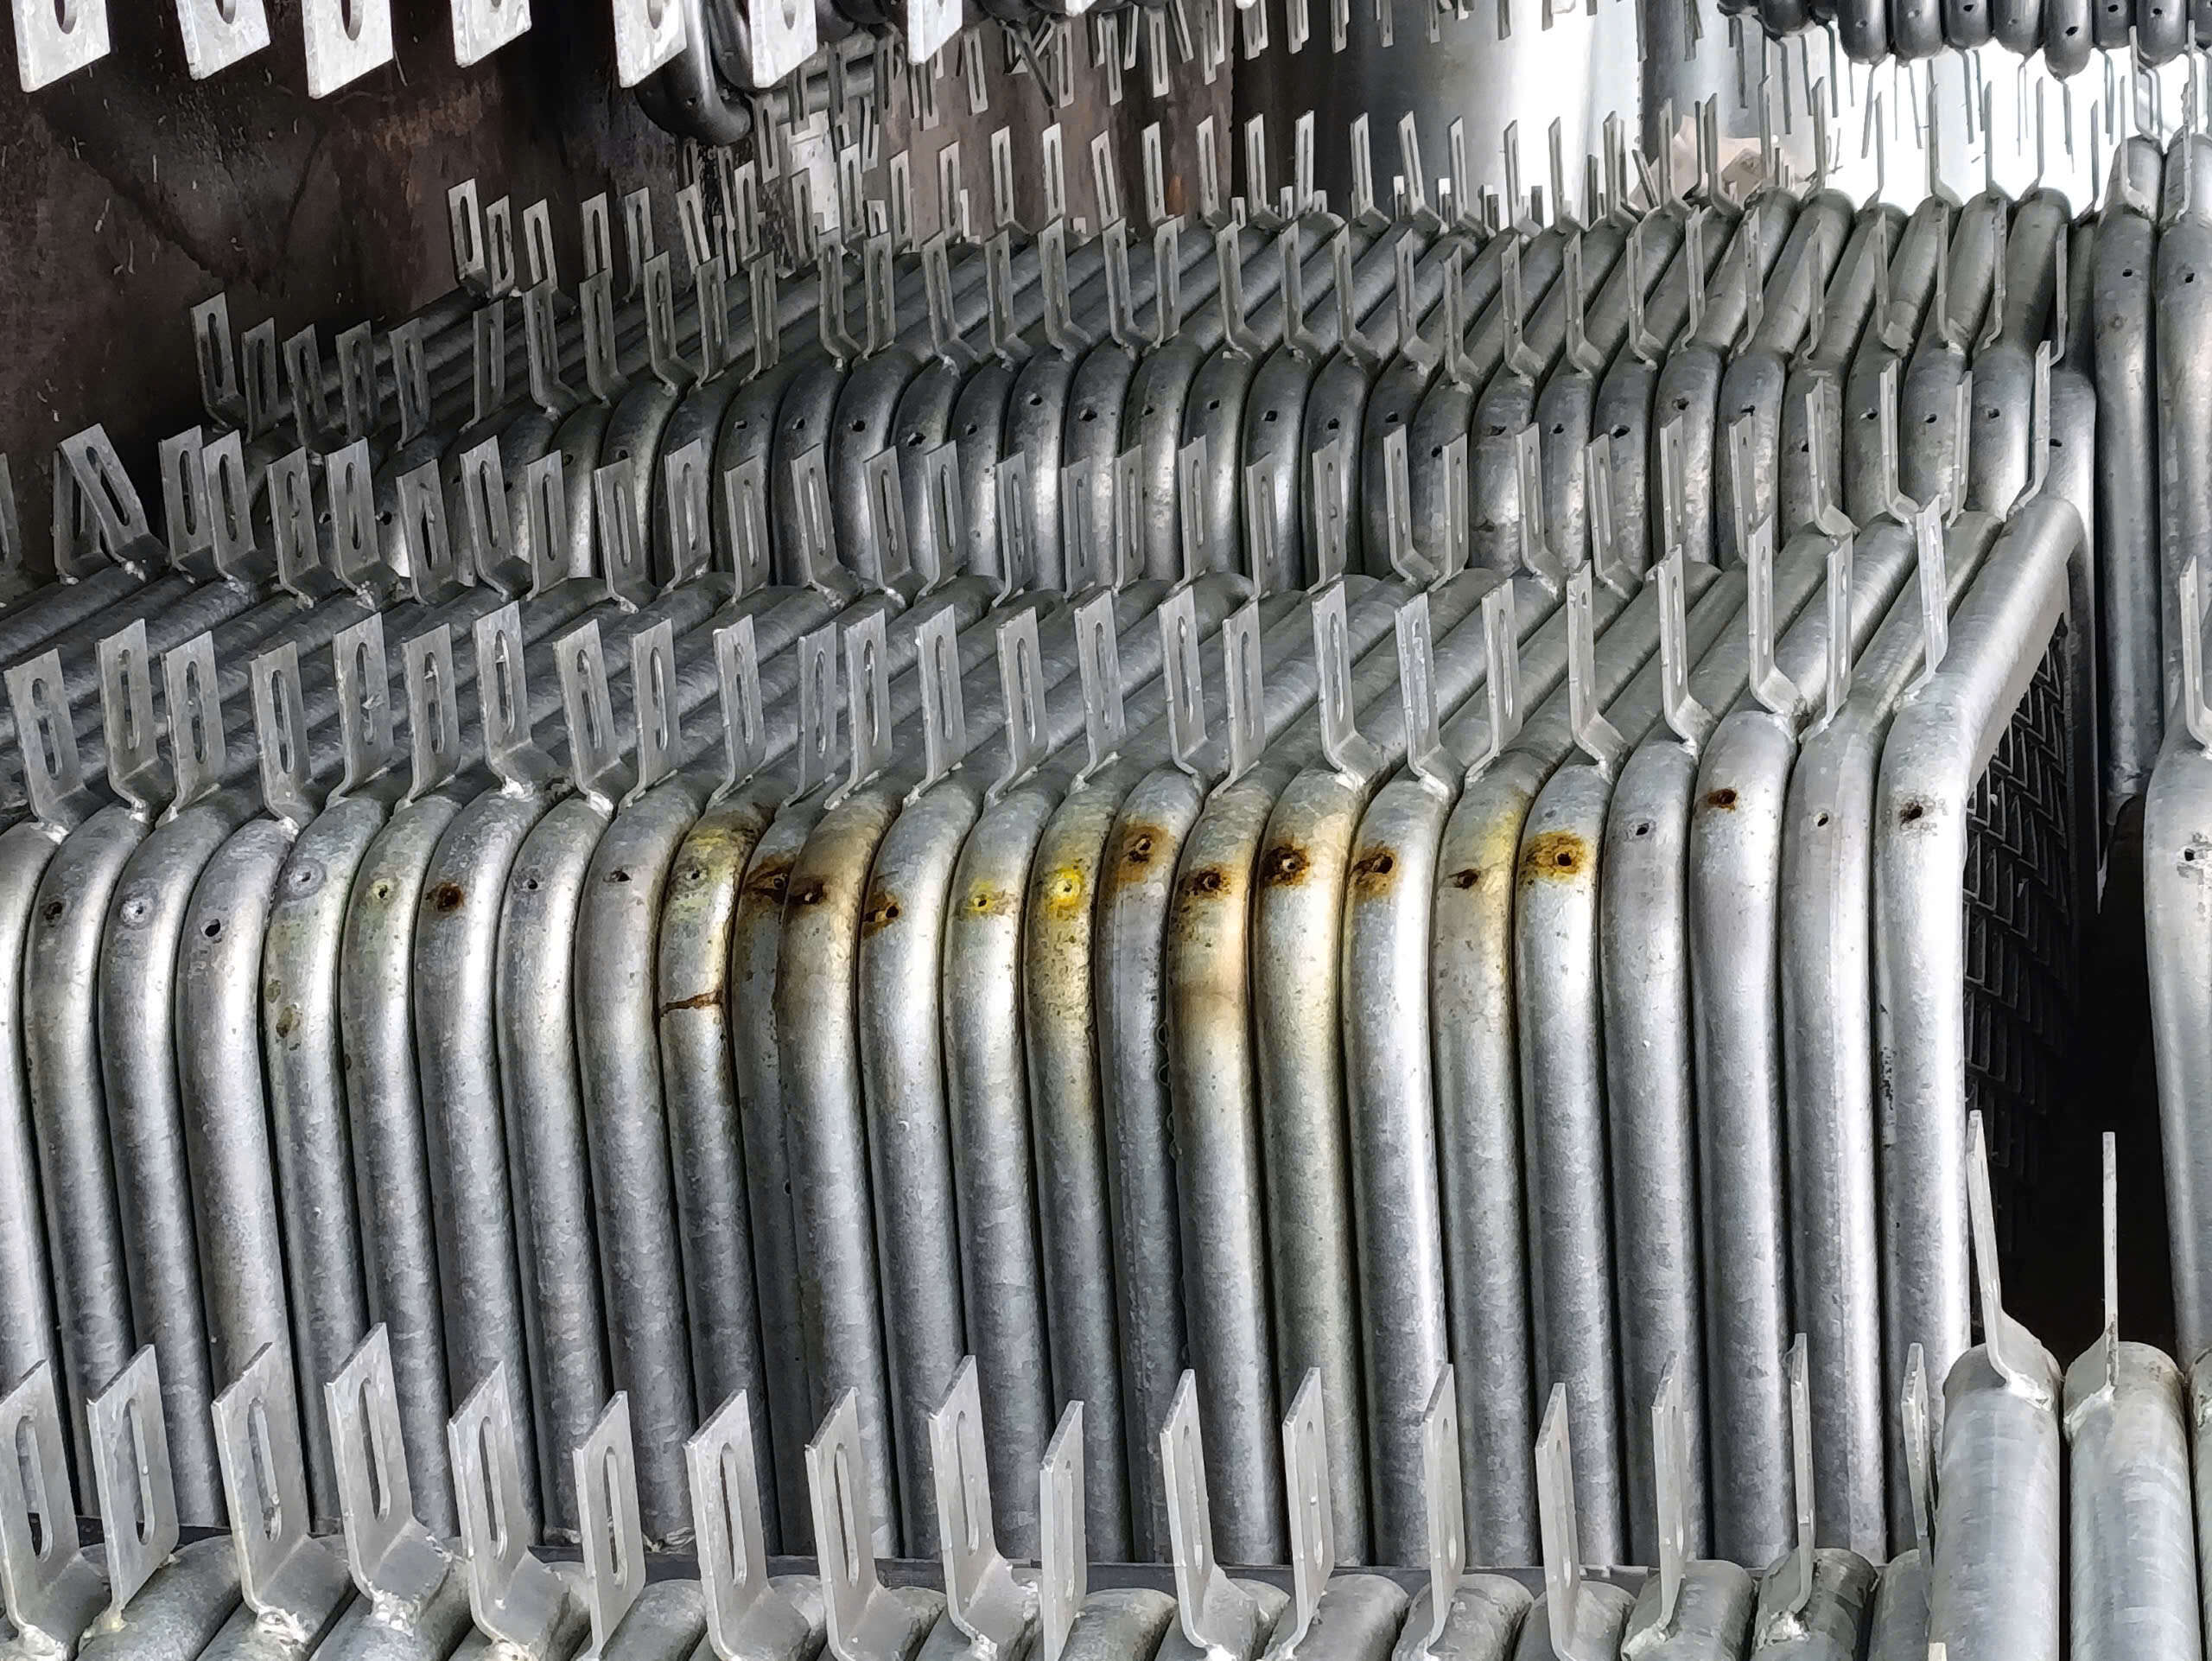
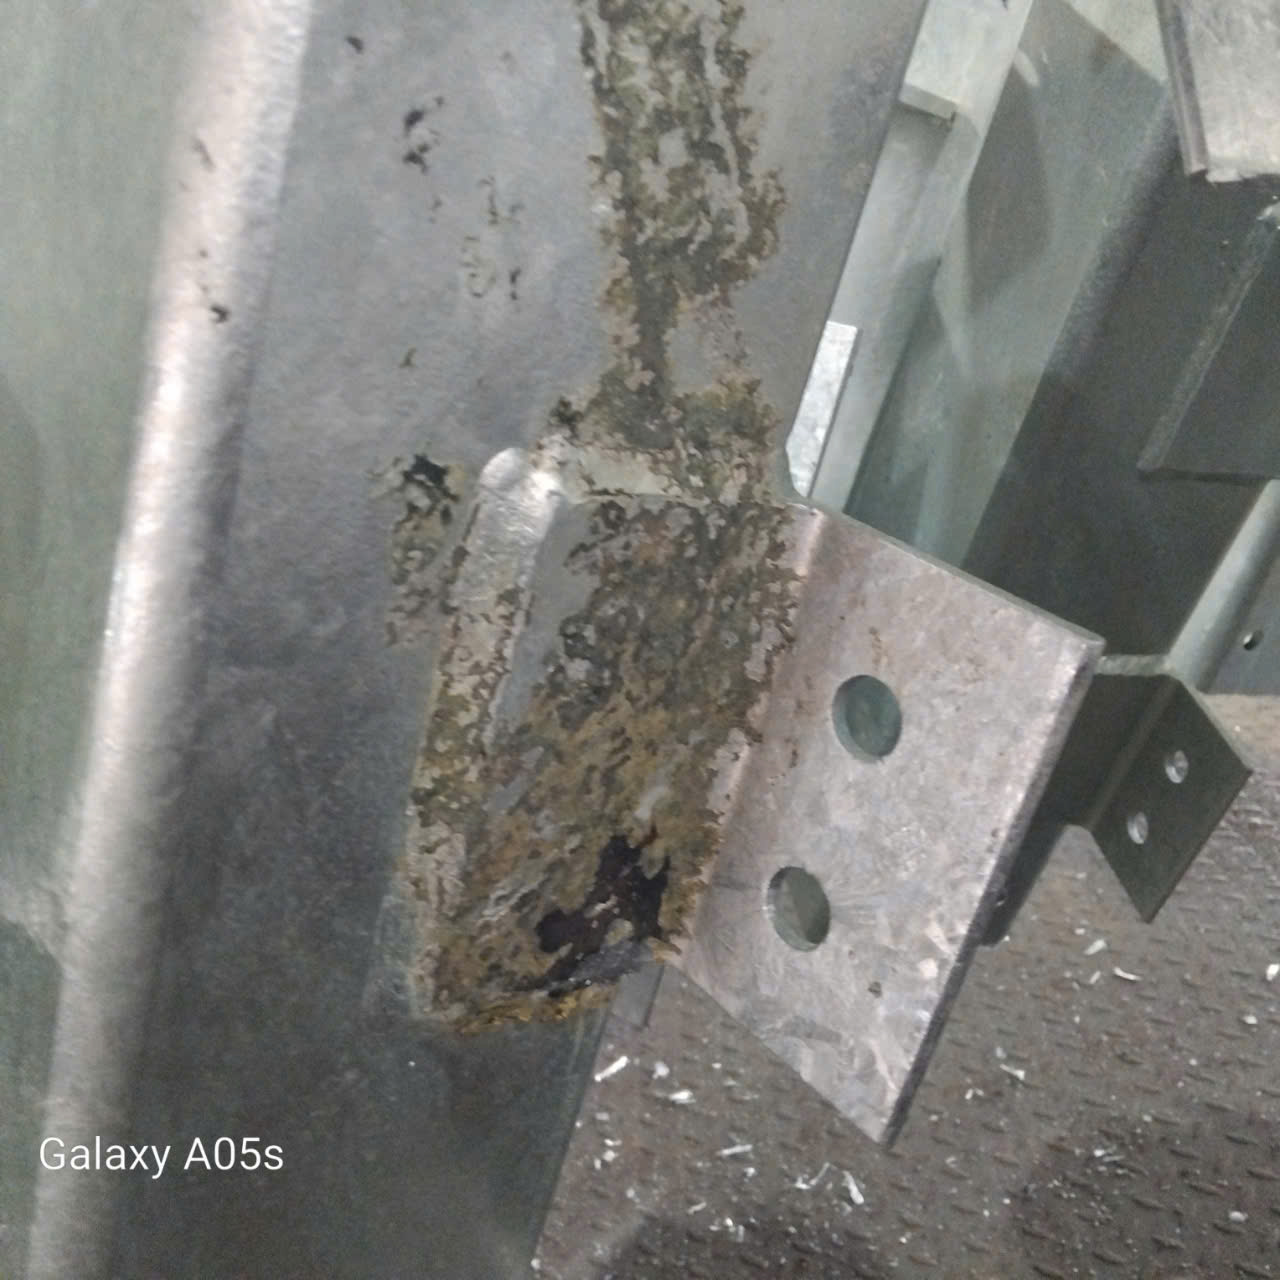
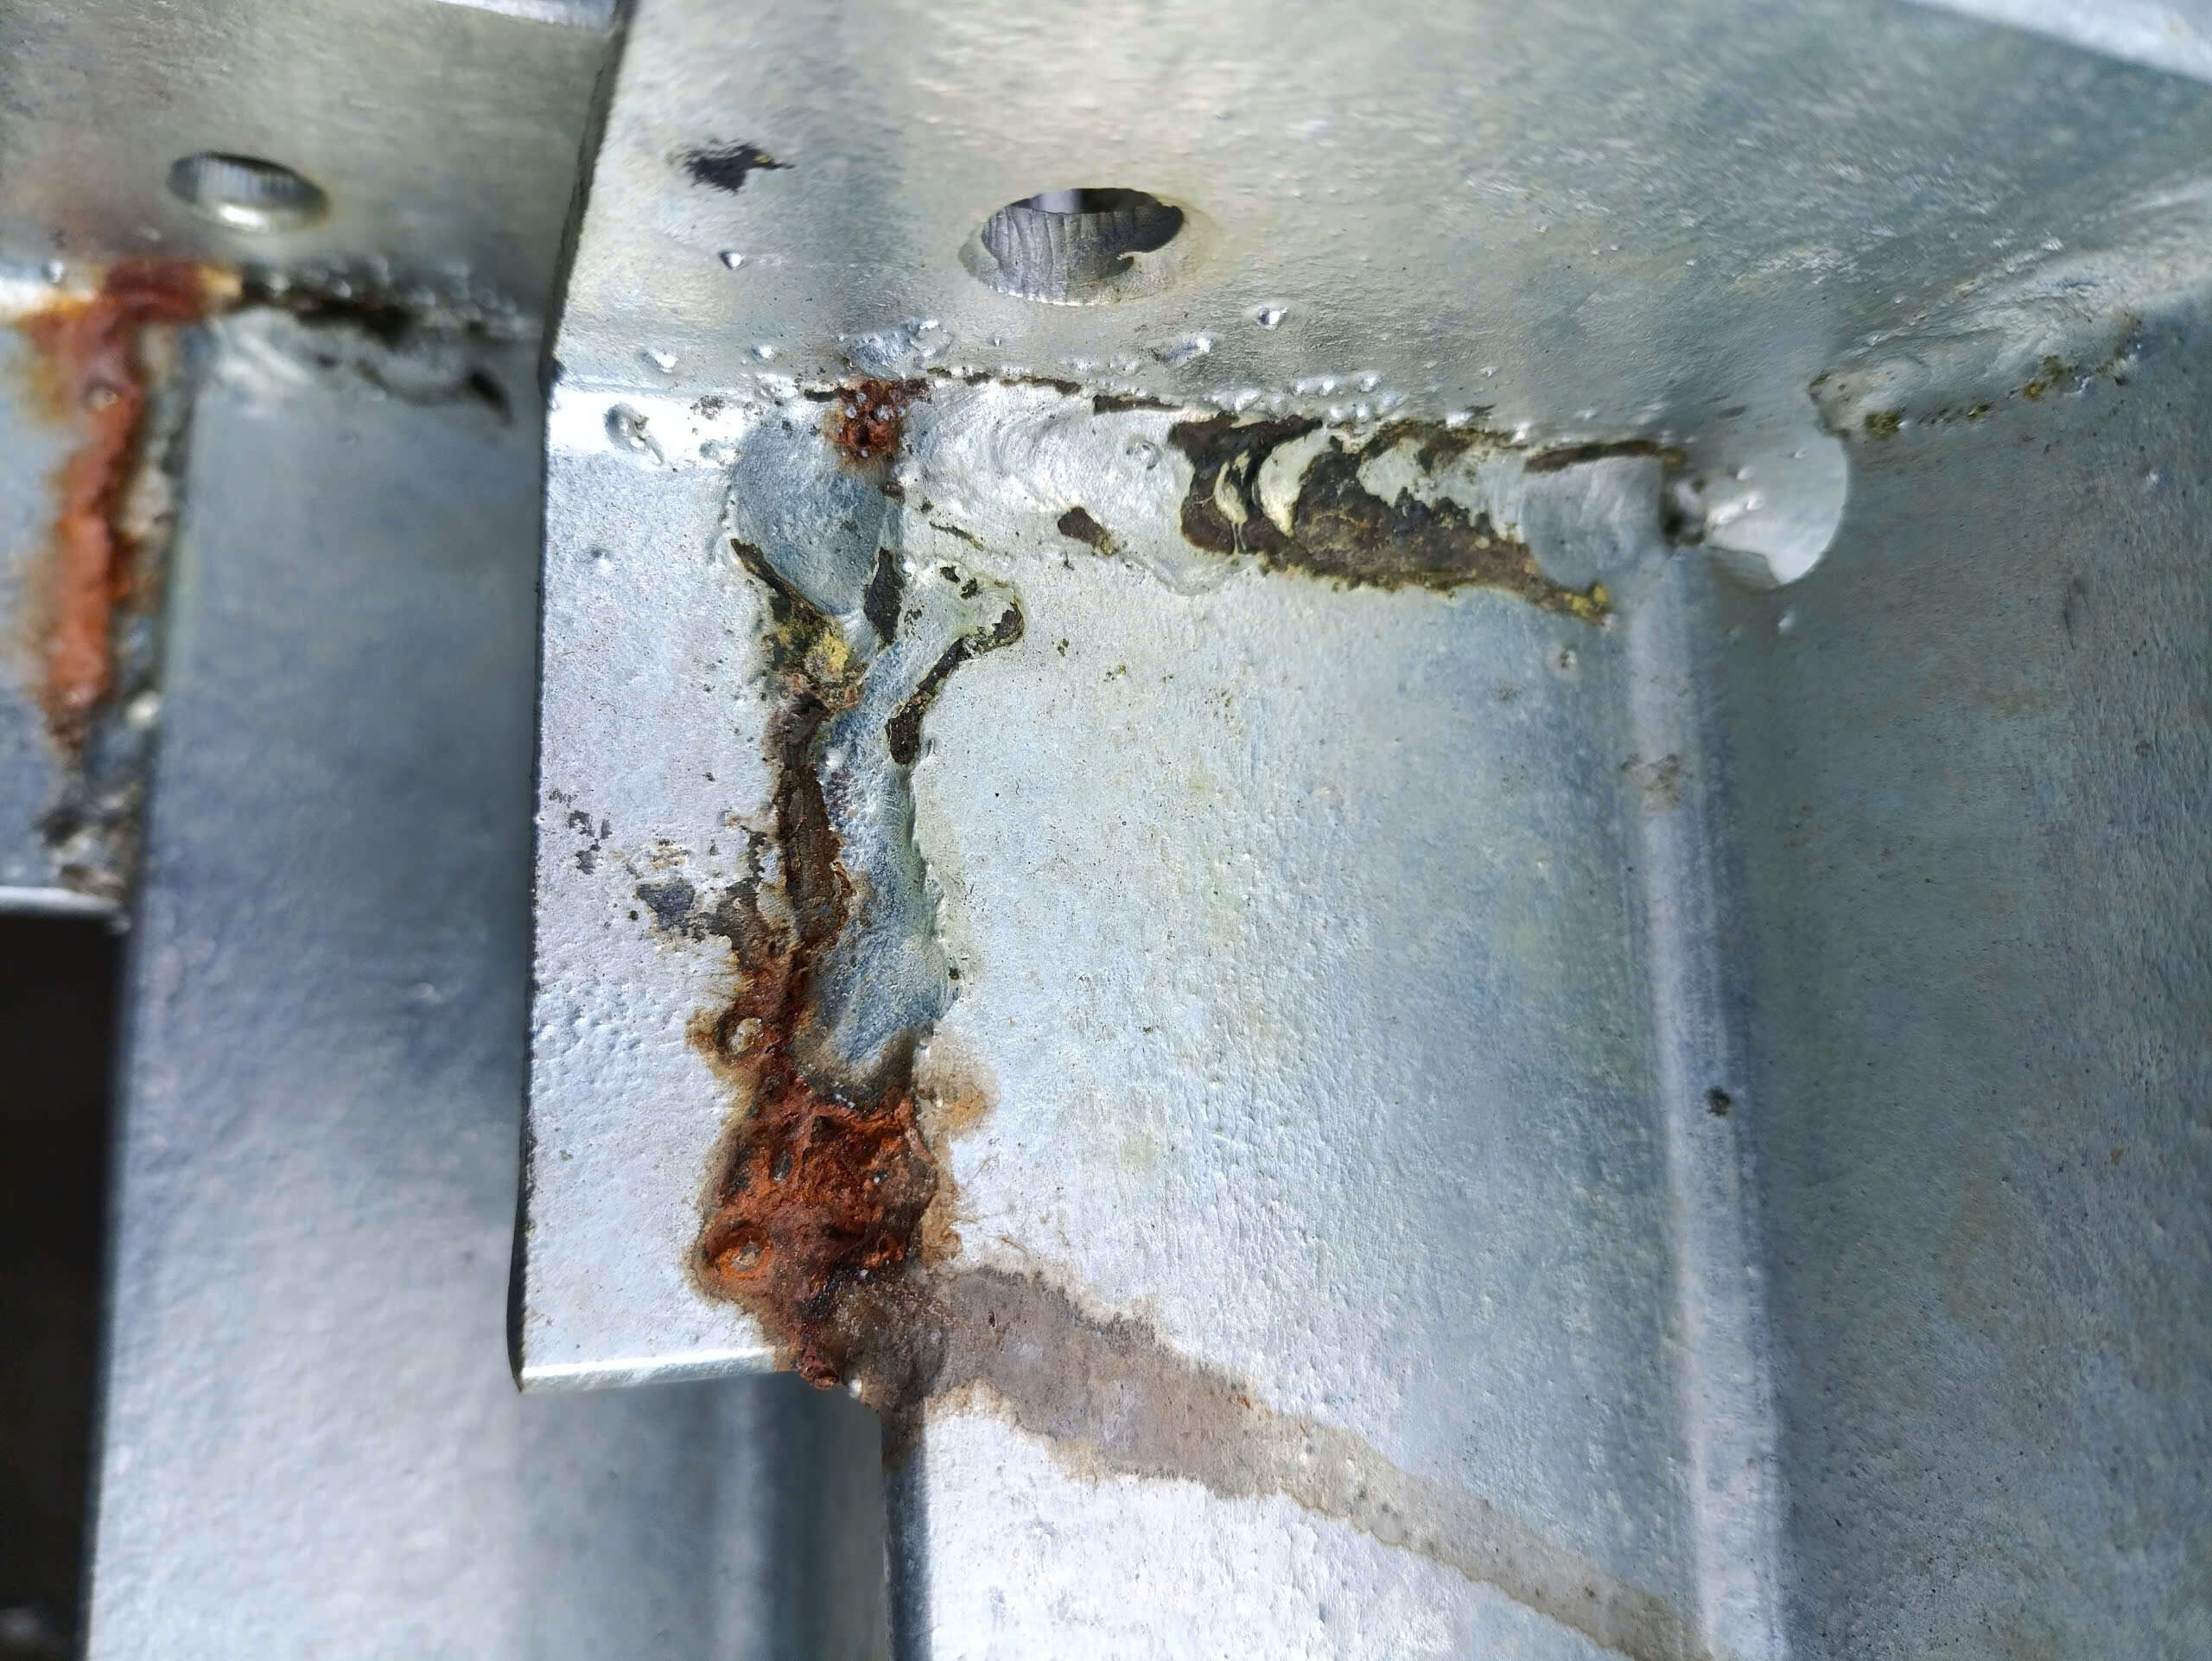
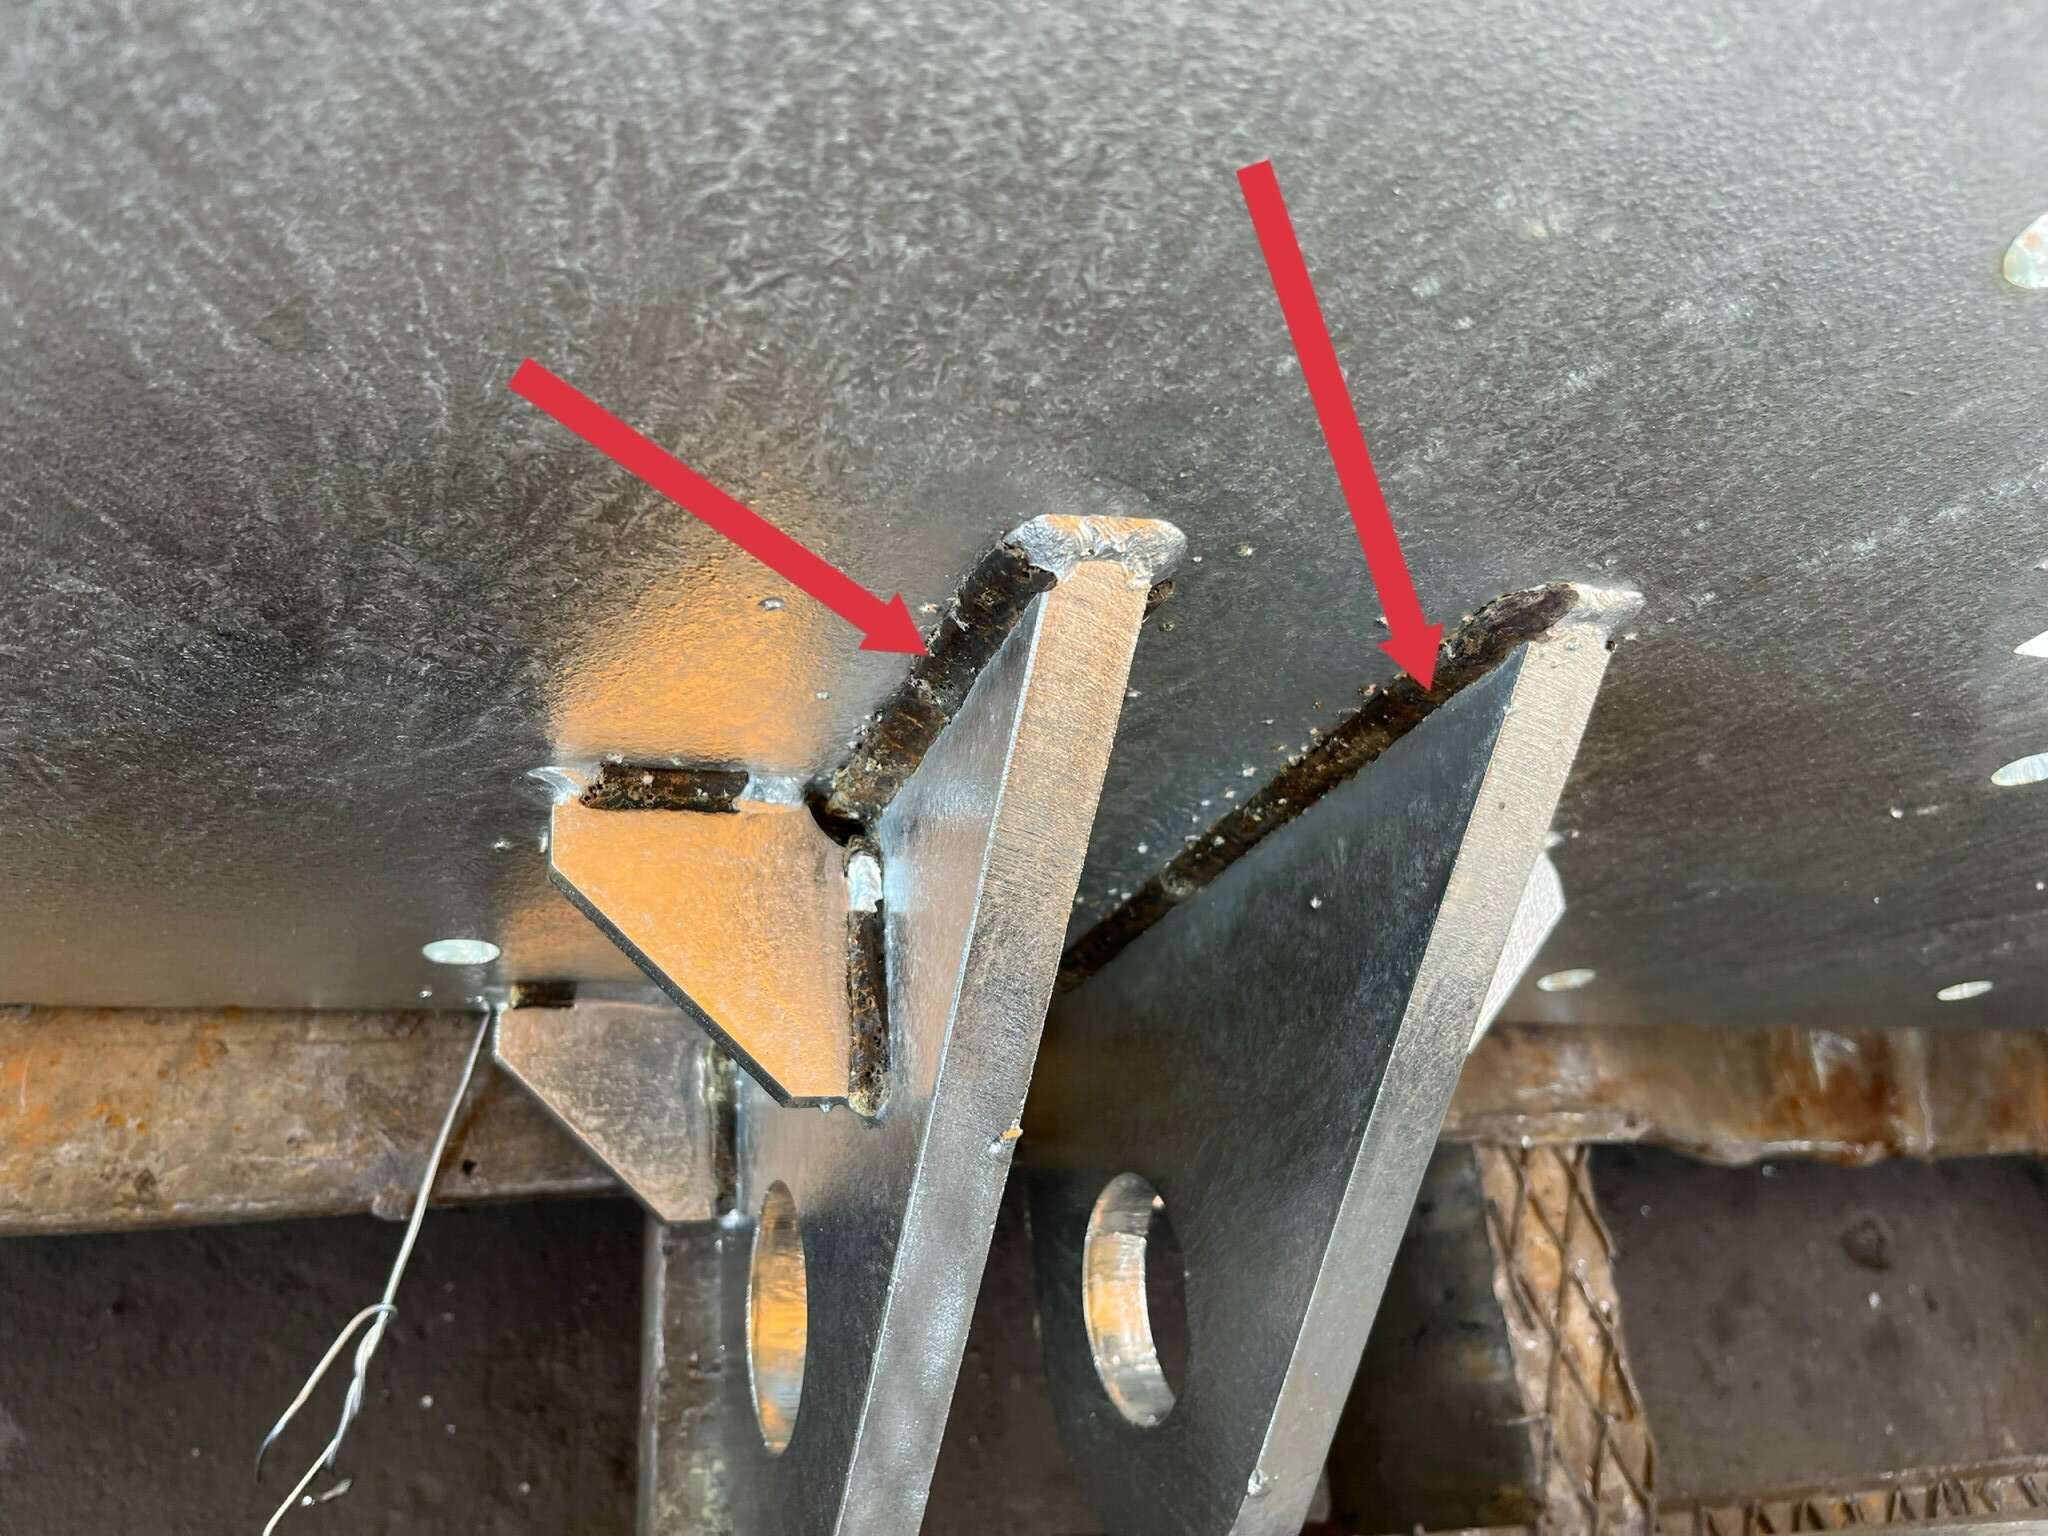
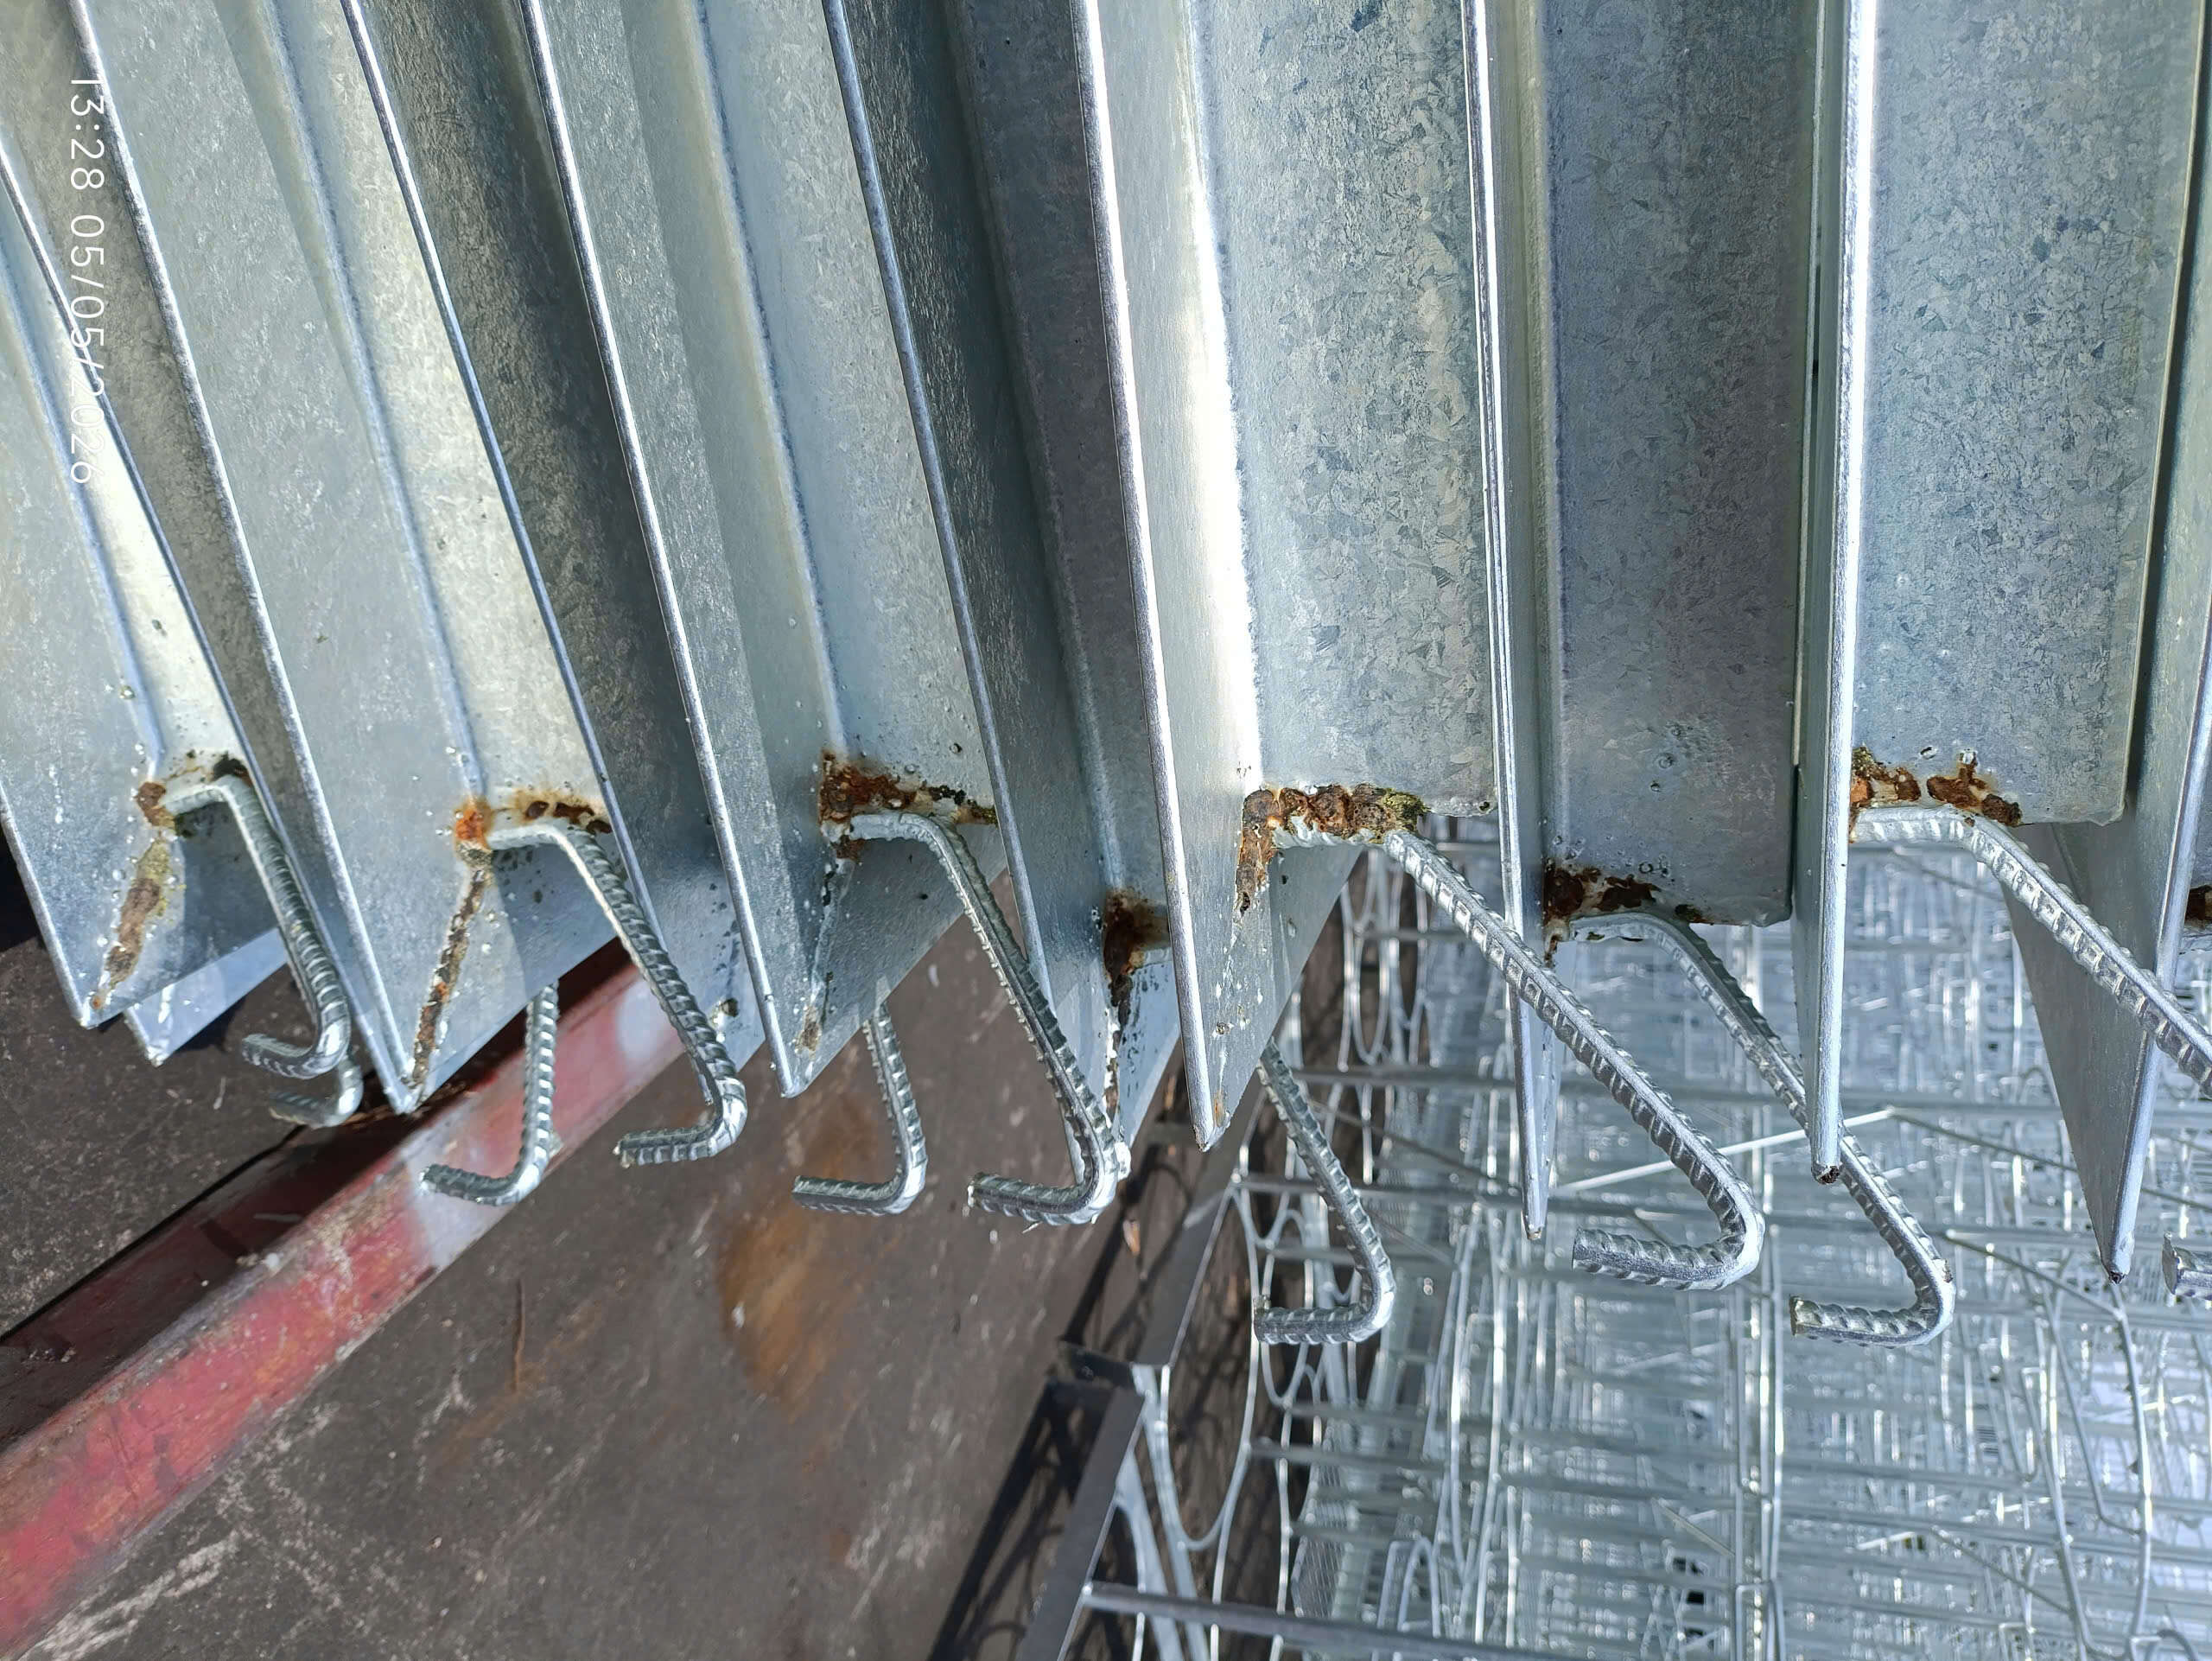
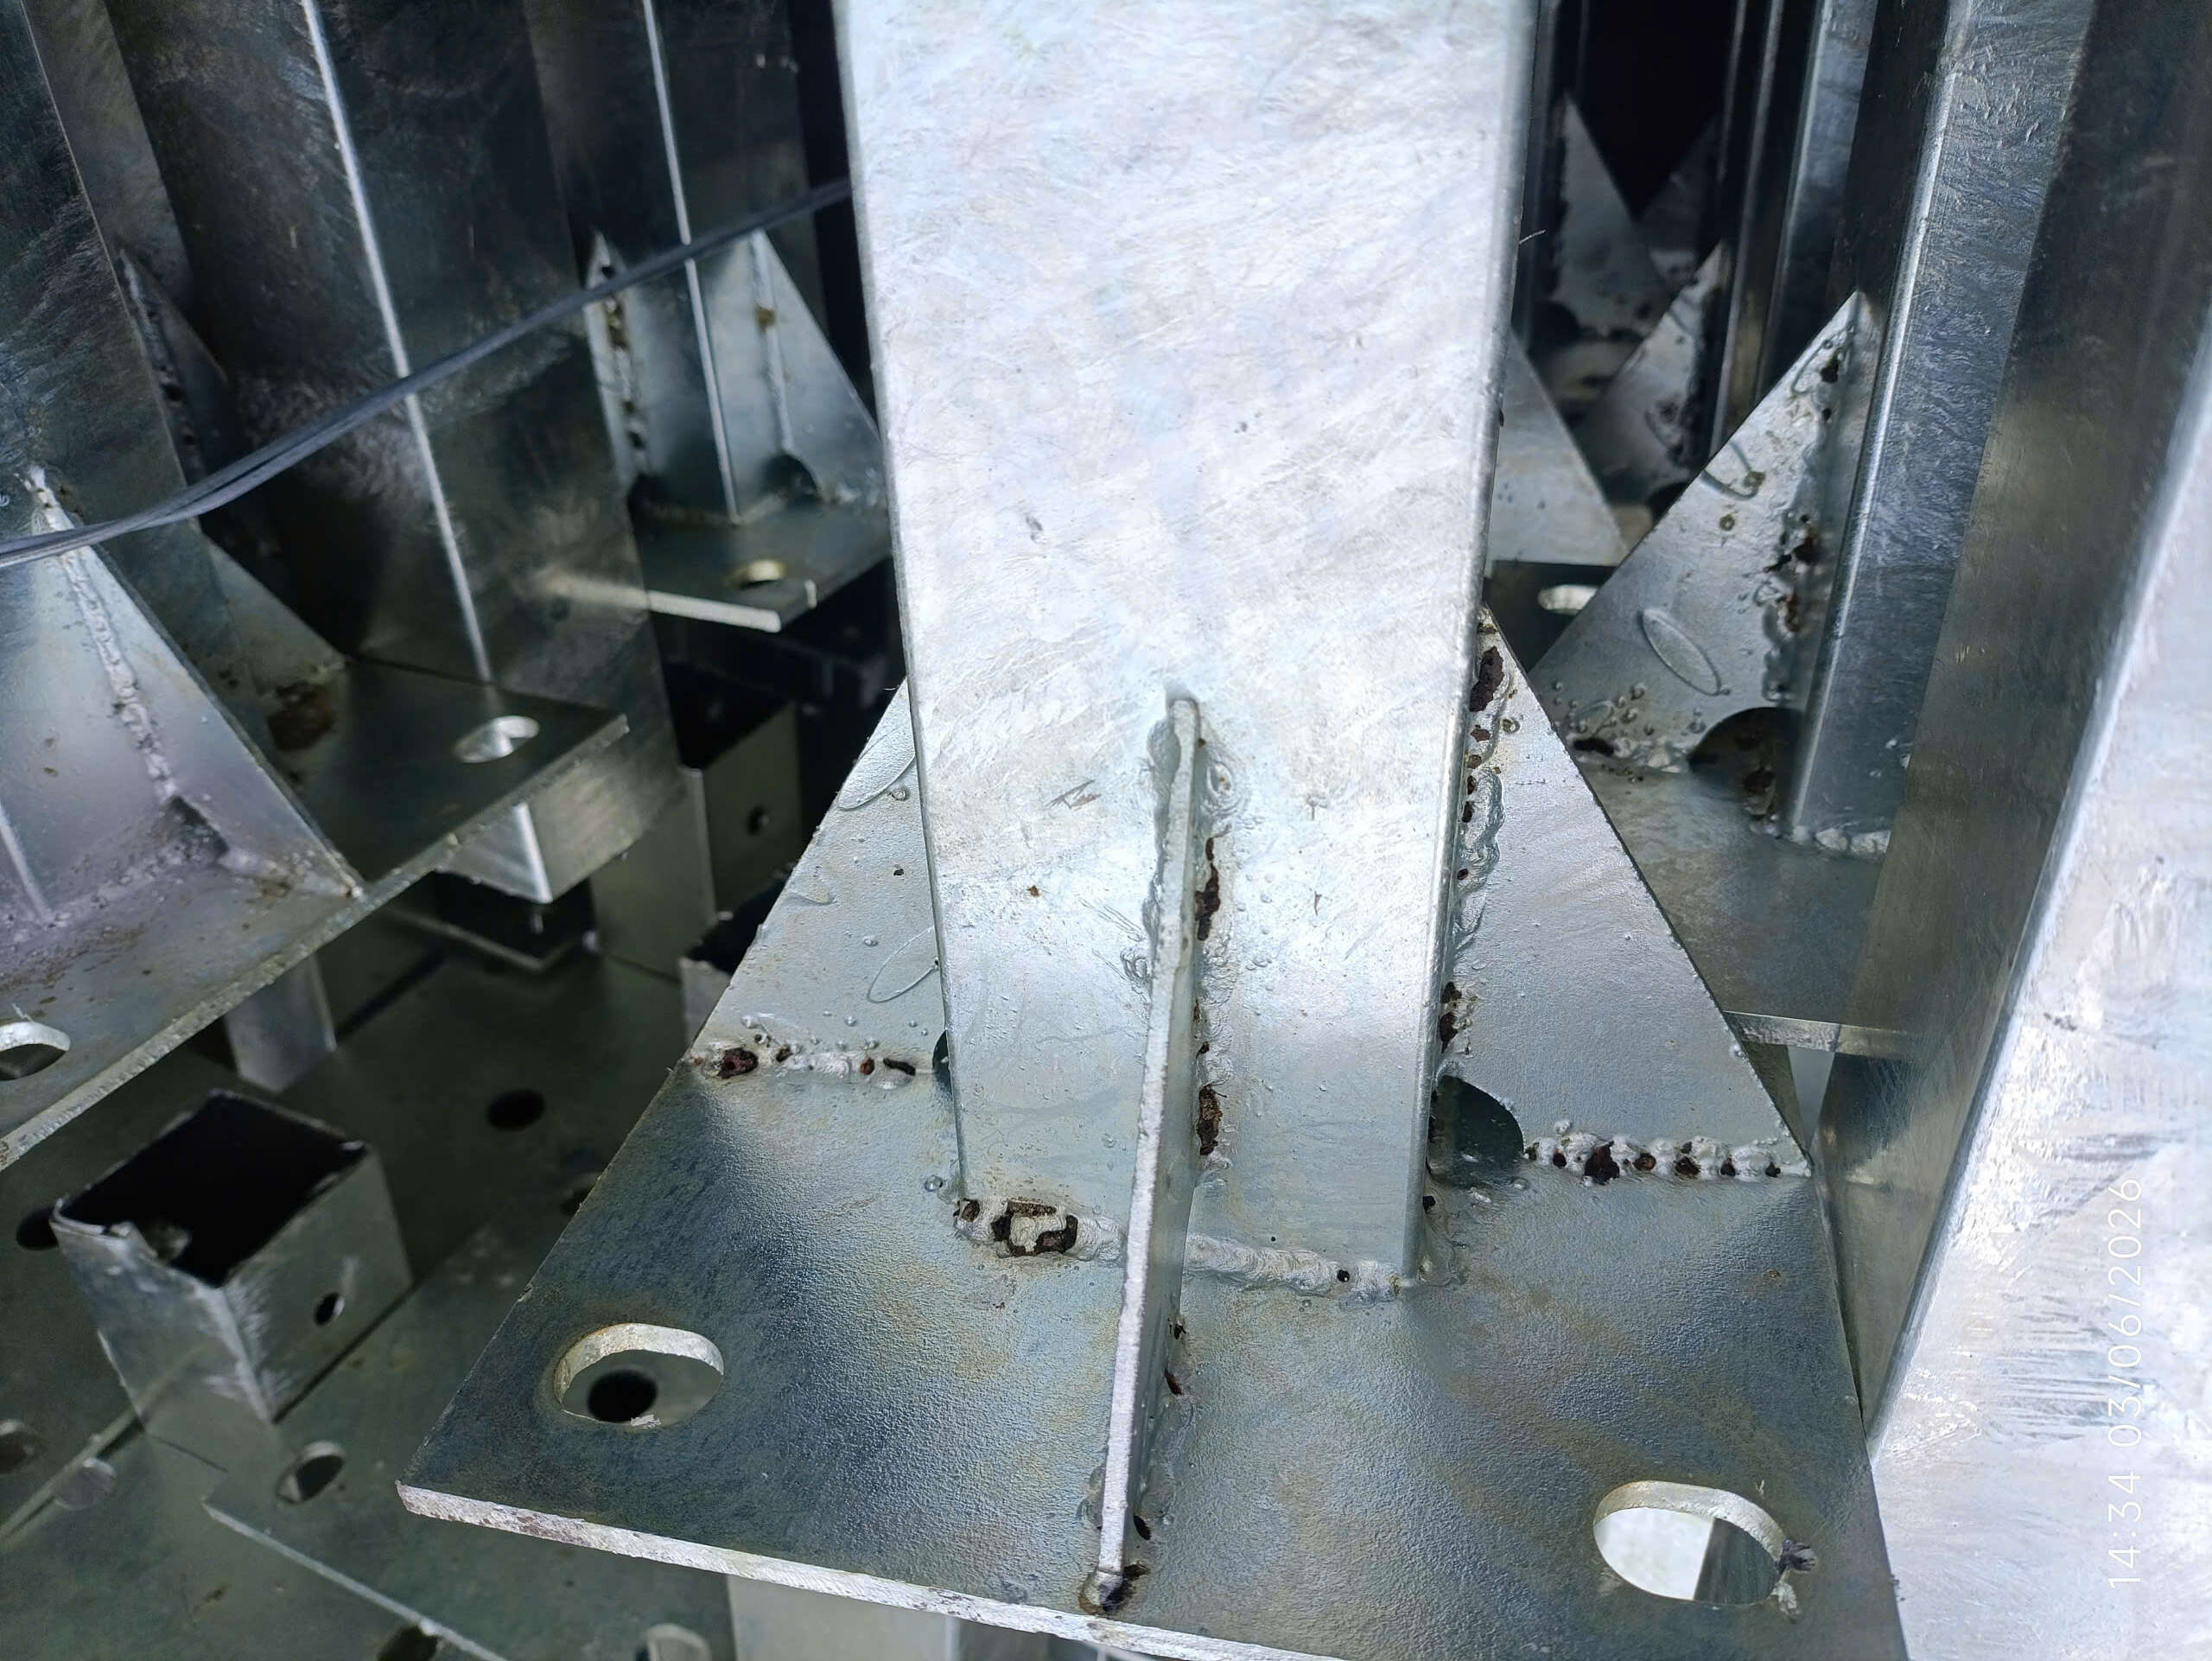
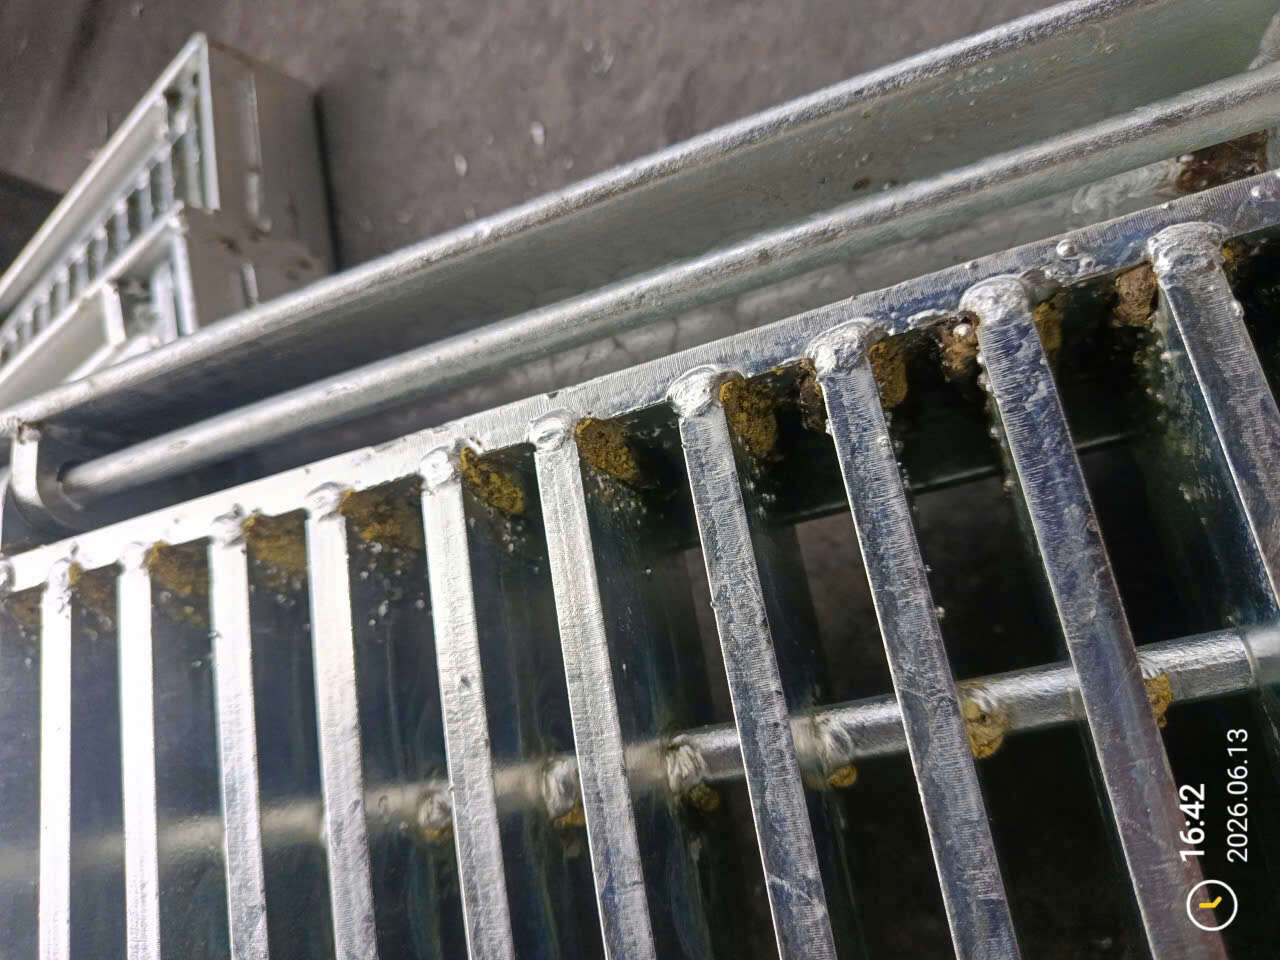
6. Chảy vệt nước rỉ axit, không bám kẽm hoặc bị ghẻ tại các mối hàn (Weeping Welds / Acid Bleeding)
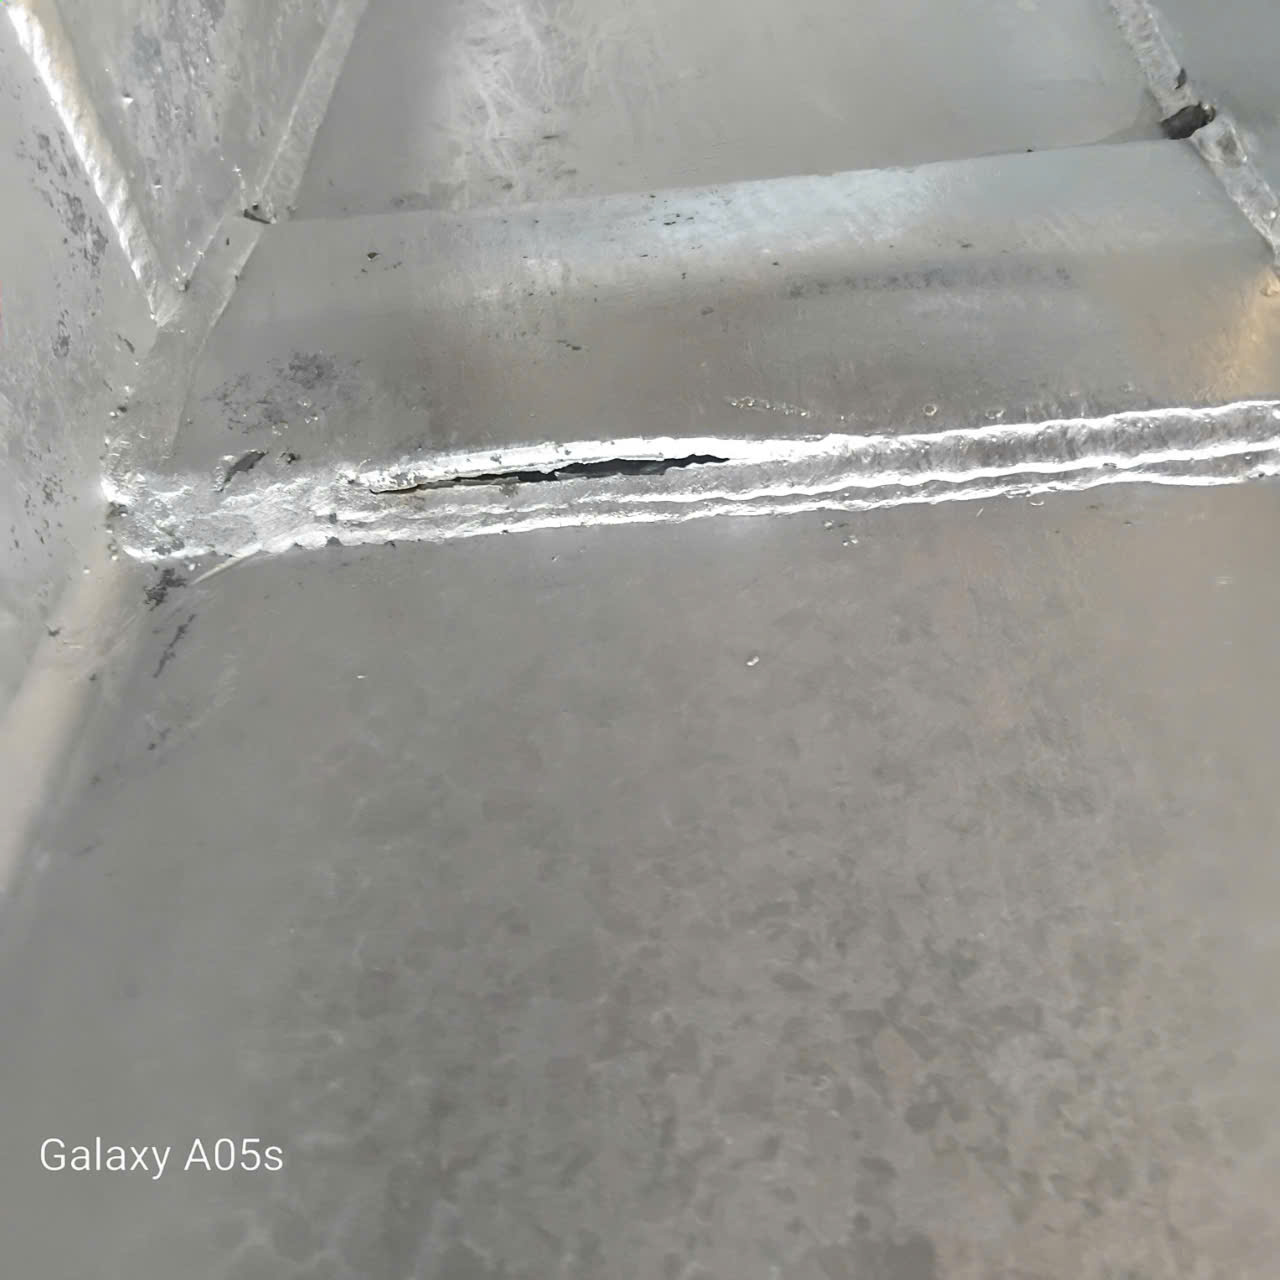
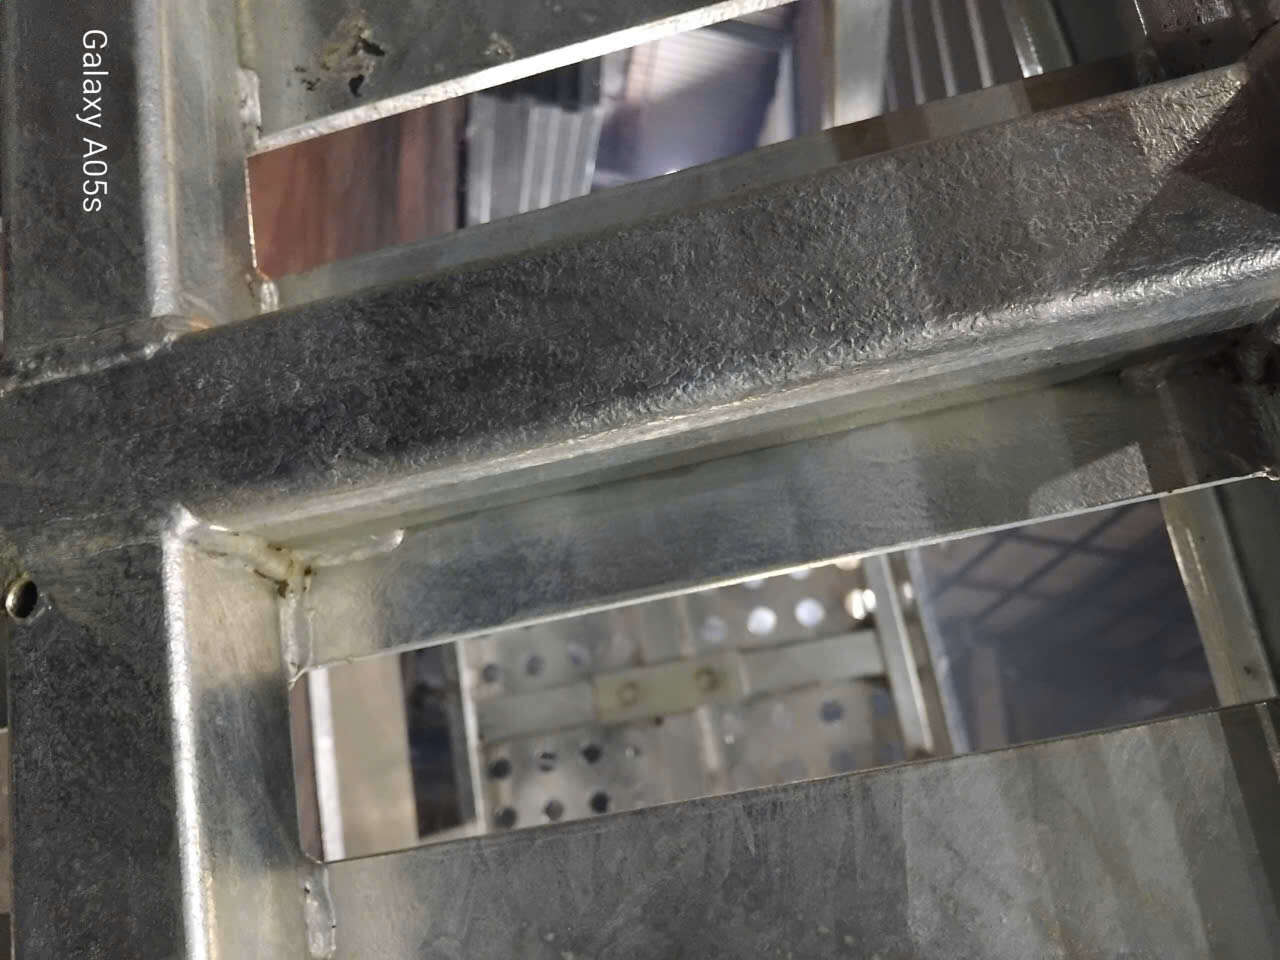
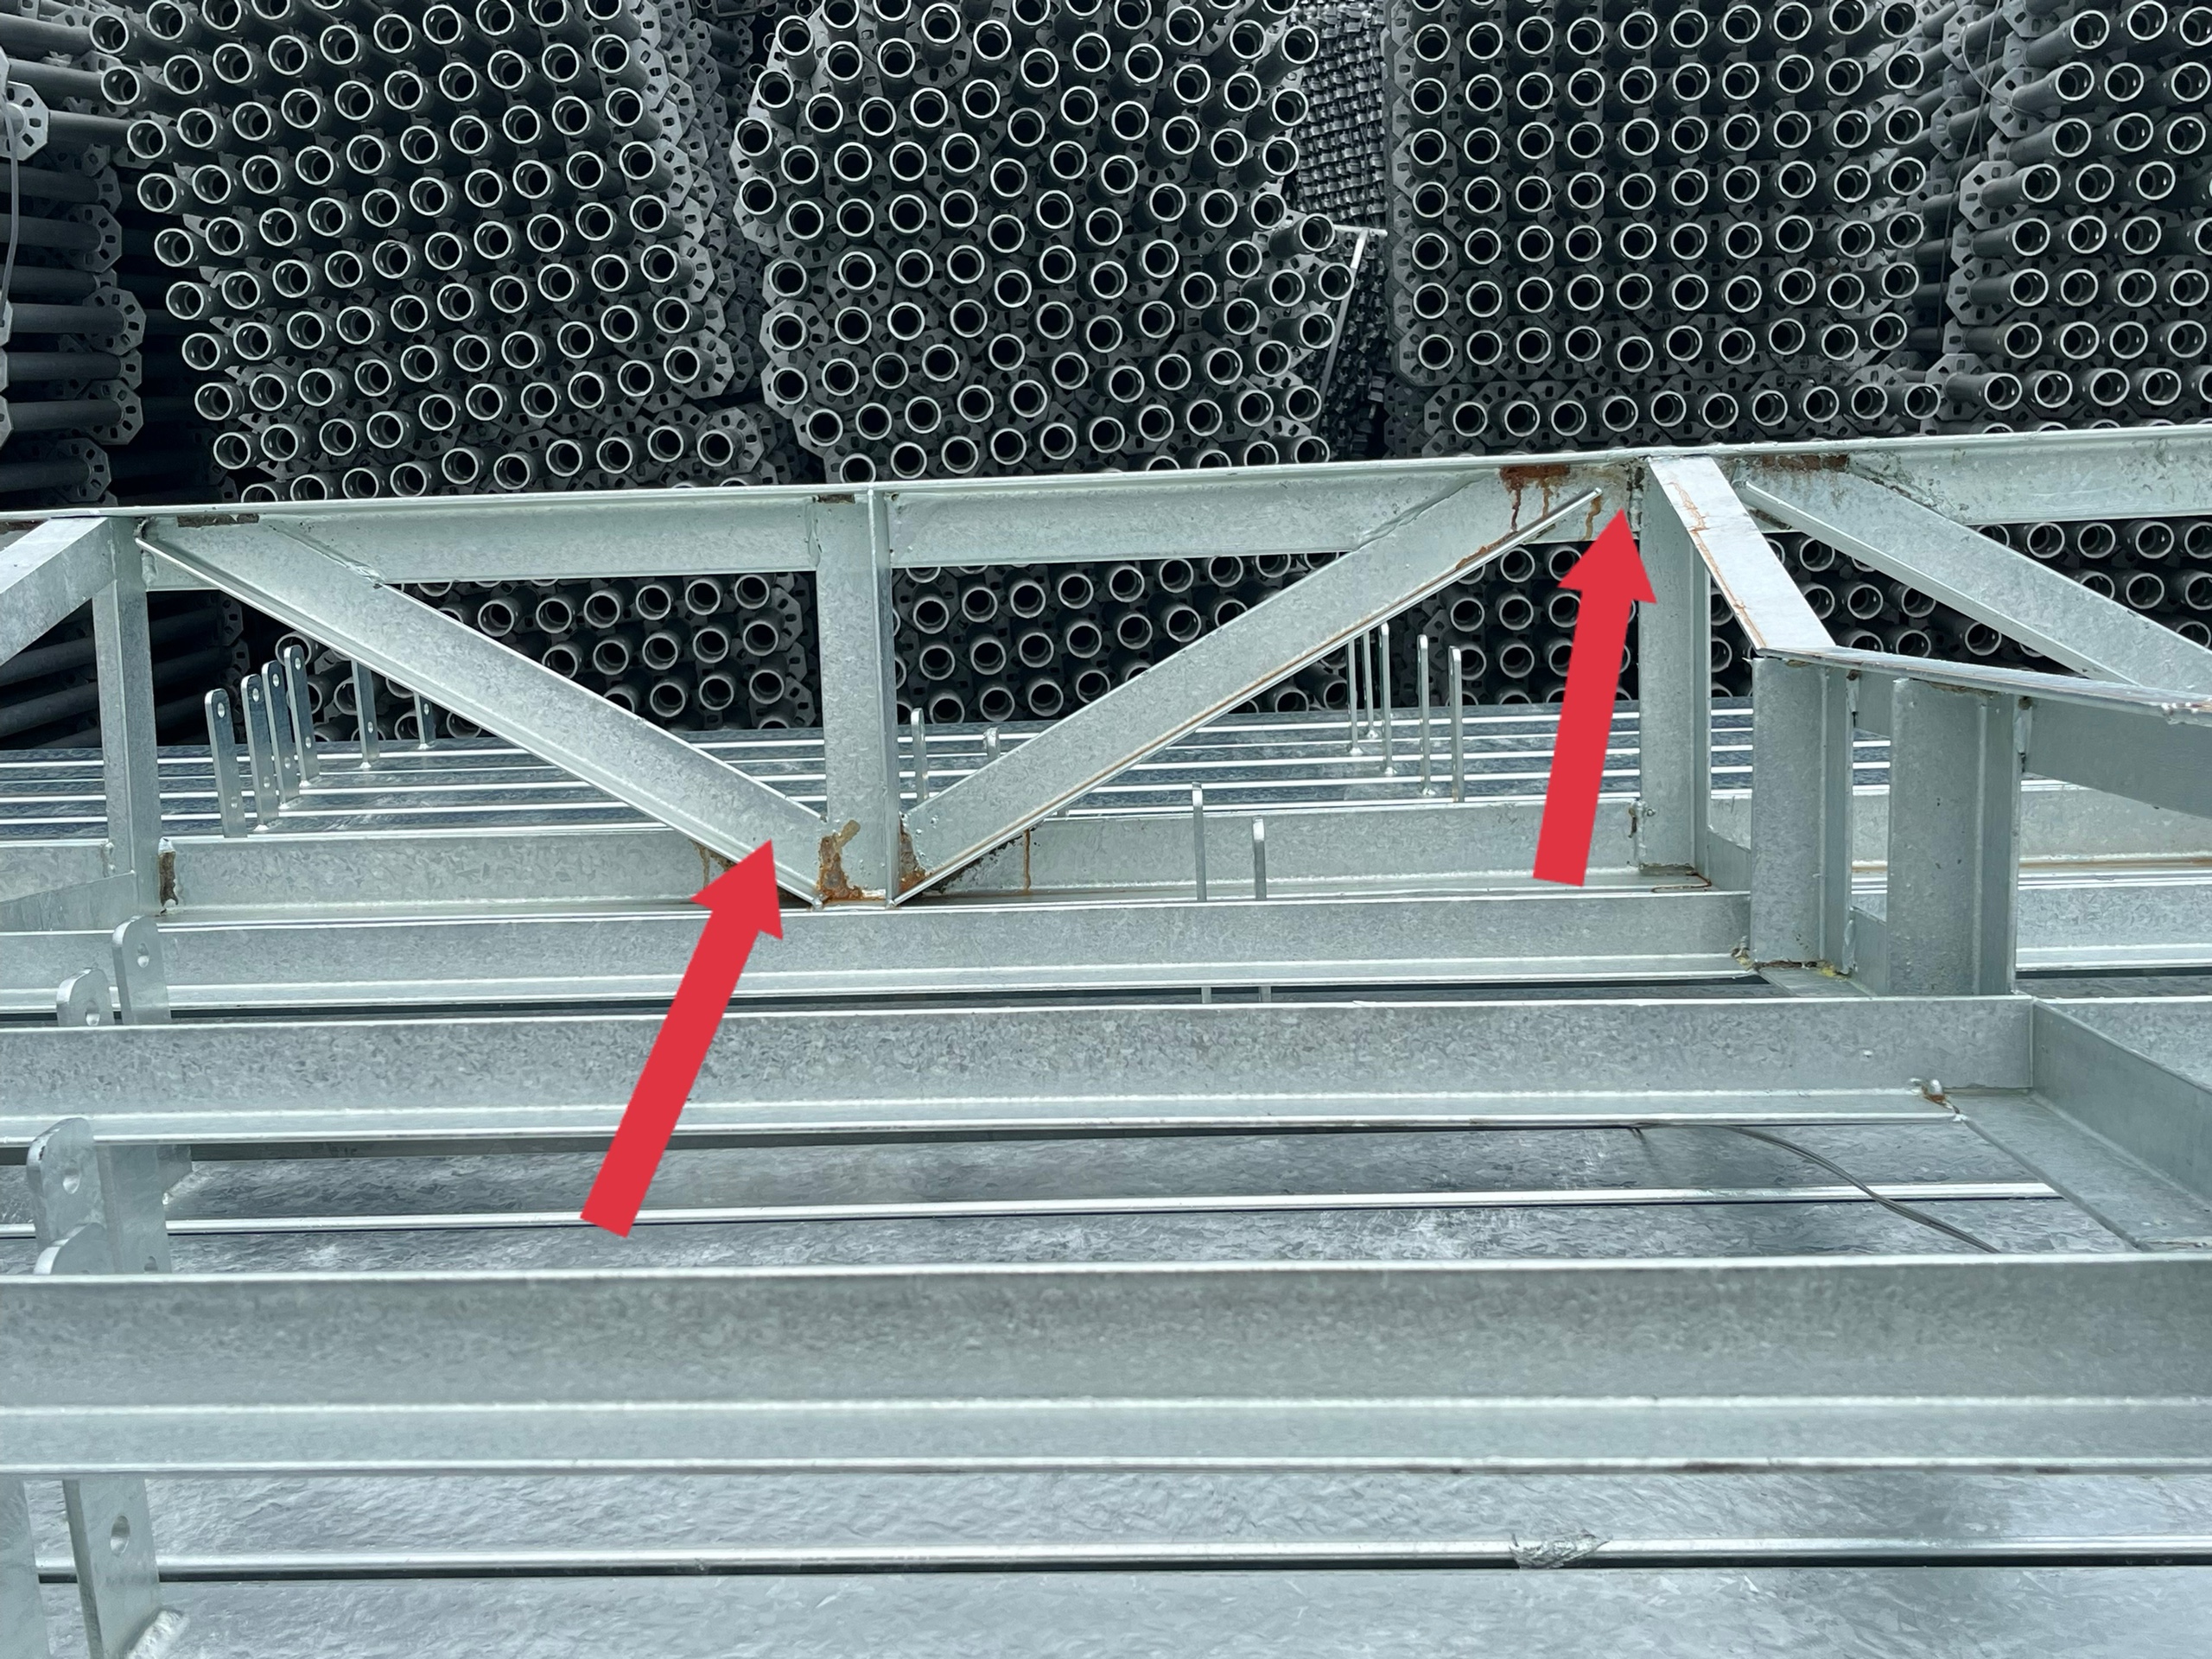
- Hiện tượng: Hiện tượng chảy vệt nước (rỉ axit), vệt ố màu nâu vàng hoặc xám xỉn xuất hiện từ các đường hàn, mối hàn liên kết sau khi sản phẩm ra khỏi bể mạ. Tại vị trí mối hàn hoặc sát đường hàn bị lốm đốm đen, bong tróc tạo thành vết sần sùi (bị ghẻ) hoặc kẽm không bám vào được phôi.
- Nguyên nhân: Axit hoặc nước trợ dung Flux đọng lại trong các khe mối hàn kín chưa ngấu. Khi gặp nhiệt bể mạ, chất lỏng sôi trào ra ngoài để lại vệt nâu xỉn màu và gây nổ kẽm nguy hiểm tại vị trí hàn. Do công nhân không làm sạch bong xỉ hàn hoặc bụi thuốc hàn sau khi gia công
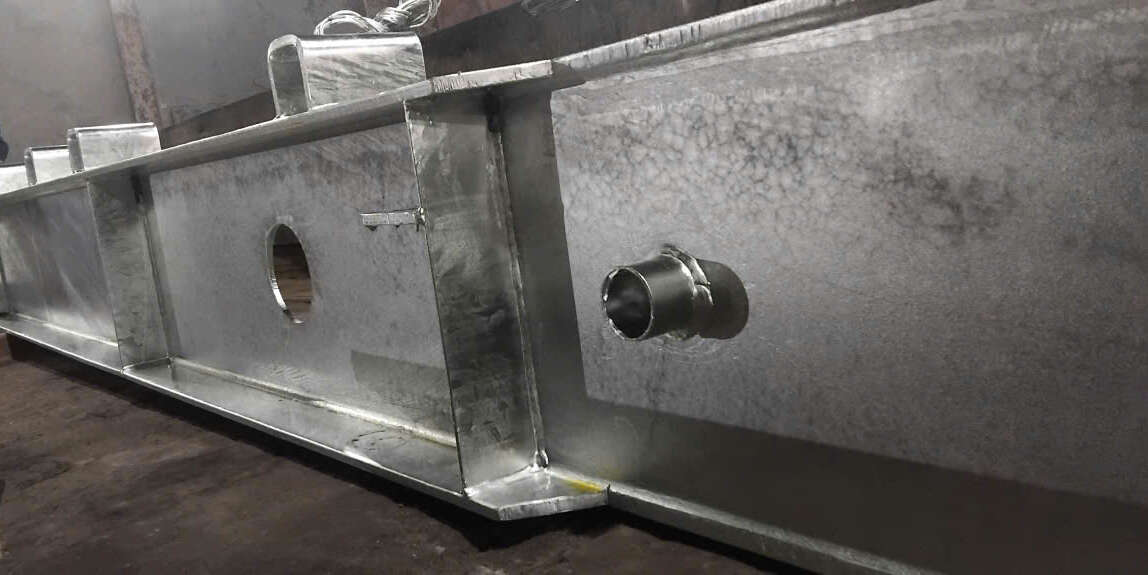
- Cách khắc phục: Đảm bảo tất cả các mối hàn liên kết phải được hàn kín để ngăn chặn hoàn toàn axit hoặc hóa chất xâm nhập vào bên trong khoang rỗng của phôi. Bắt buộc phải gõ sạch xỉ hàn, làm sạch hoàn toàn bụi thuốc hàn, tạo bề mặt phôi sạch sẽ trước khi đưa đi mạ. Đối với các kết cấu hộp, ống kín hoặc các tấm bản mã ốp chồng lên nhau, bắt buộc phải khoan lỗ thông hơi/thoát nước công nghệ để axit và Flux dễ dàng thoát ra ngoài khi rửa.
7. Xuất hiện các vùng không được lớp kẽm bảo vệ (Bare spots)
- Hiện tượng: Một số khu vực trên bề mặt hoàn toàn không có kẽm bám vào, lộ rõ sắt đen
- Nguyên nhân: Lỗi này chủ yếu do thiết kế kết cấu thiếu lỗ thoát hơi (Venting holes), lỗ quá nhỏ hoặc đặt sai vị trí. Khi nhúng sản phẩm vào bể kẽm, không khí và hơi ẩm bên trong các khoang kín hoặc góc khuất không thể thoát ra ngoài, tạo thành các túi khí (Air pockets) ngăn cản kẽm lỏng tiếp xúc với bề mặt sắt.
- Cách khắc phục: Tạo lỗ đúng vị trí ở điểm cao nhất và thấp nhất, Lỗ thông hơi phải được đặt ở vị trí cao nhất có thể (đối với hướng treo) để khí thoát ra hoàn toàn khi nhúng xuống, và lỗ thoát kẽm phải ở vị trí thấp nhất để kẽm tràn vào đồng đều và thoát ra sạch khi rút lên.
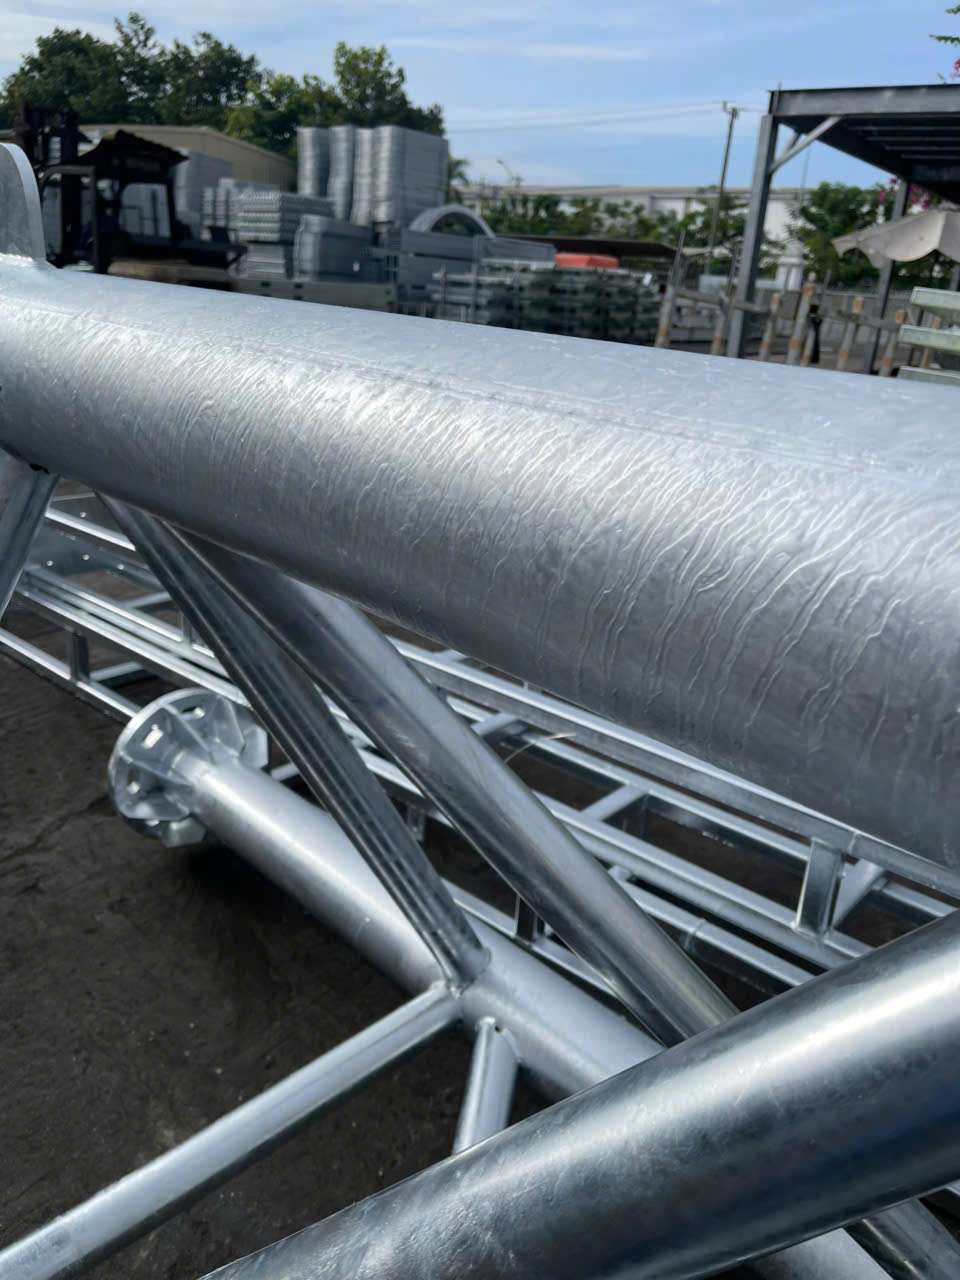
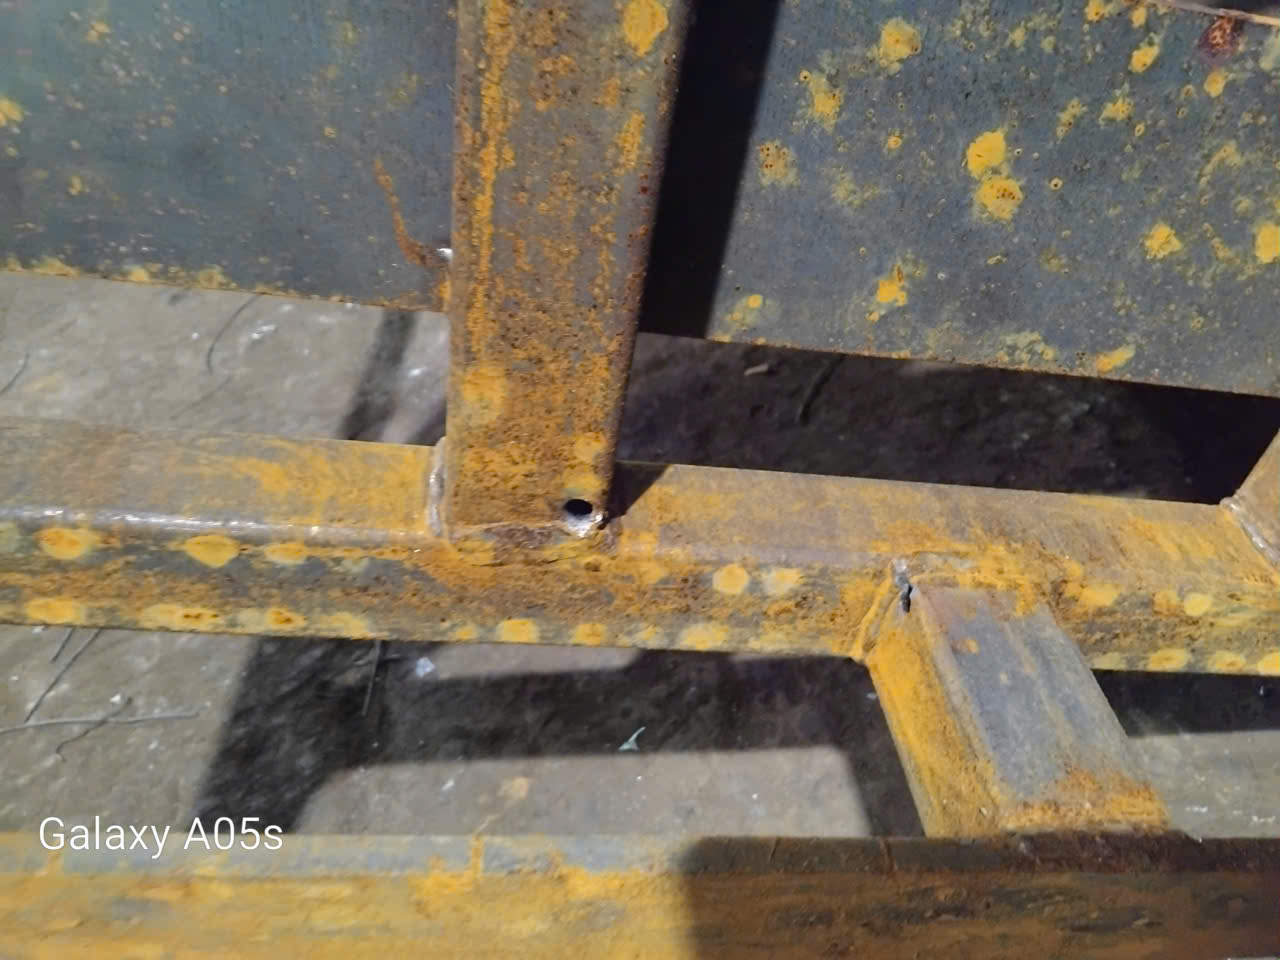
8. Lớp mạ sần sùi, dày kẽm do rỉ sét nặng và lộ dấu vết mài phôi (Rough, Thick Coatings & Grinding Marks)
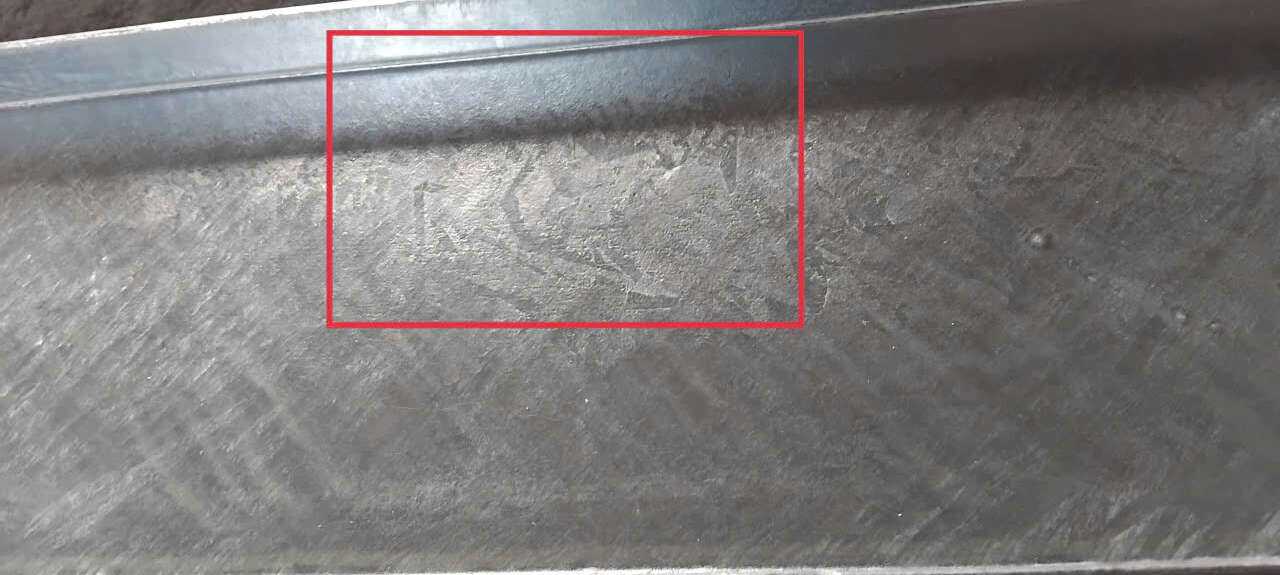
- Hiện tượng: Bề mặt sản phẩm sau khi mạ bị sần sùi, lớp kẽm bám dày và lộ rõ các vết lằn, lồi lõm hoặc vết cào xước của máy mài trên phôi thép gốc.
- Nguyên nhân: Do rỉ sét nặng, Phôi thép ban đầu bị rỉ sét quá nặng hoặc bị rỗ bề mặt (pitting). Khi ngâm vào bể axit để tẩy rỉ, bề mặt thép bị ăn mòn không đều, tạo nên độ nhám bề mặt (profile) cực lớn, kích thích lớp hợp kim sắt – kẽm phát triển mạnh và dày lên tạo độ sần. Do vết mài phôi khi gia công dùng máy mài thô để làm sạch bề mặt nhưng mài quá tay, tạo ra các vết khía sâu. Lớp kẽm lỏng khi bám vào sẽ làm nổi rõ điểm này thay vì che lấp chúng.
- Cách khắc phục: Bảo quản phôi thép, tránh gỉ sét và khi vệ sinh sau gia công cần sử dụng đá mài mịn hoặc đĩa nhám xếp, mài đều tay để tạo bề mặt phẳng mịn, không để lại các vết khía sâu trên phôi.
9. Vệ sinh chưa sạch xỉ hàn, thuốc hàn sau khi gia công (Welding Slag & Flux Inclusions)
- Hiện tượng: Tại các đường hàn hoặc khu vực xung quanh mối hàn không bám kẽm.
- Nguyên nhân: không làm sạch lớp xỉ hàn hoặc bụi thuốc hàn bám dính trên bề mặt, lớp xỉ này đóng vai trò như một màng ngăn cách, khiến kẽm không thể tiếp xúc và phản ứng luyện kim với sắt.
- Cách khắc phục: phải gõ sạch xỉ hàn ngay sau khi hoàn thành đường nối để làm sạch triệt để toàn bộ bã thuốc hàn và xỉ hàn xung quanh.